
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ড্রিল বিটের ধরন এবং ব্যবহার: কাঠ, ধাতু এবং কংক্রিটের জন্য কীভাবে চয়ন করবেন
2026-10-31
আপনার প্রয়োজনীয় উপাদান এবং গর্ত দ্বারা একটি ড্রিল বিট চয়ন করুন, তারপরে এর ঠোঁট, কাজের দৈর্ঘ্য এবং অনুমোদিত ড্রিল মোড পরীক্ষা করুন।টুইস্ট বিট অনেক সাধারণ ড্রিলিং কাজ কভার করে; ব্র্যাড-পয়েন্ট এবং ফরস্টনার বিটগুলি নির্দিষ্ট কাঠের কাজের প্রয়োজনীয়তা সমাধান করে; রাজমিস্ত্রির বিটগুলি তাদের লেবেলযুক্ত ইট বা কংক্রিট অ্যাপ্লিকেশনগুলির জন্য উপযুক্ত। চক ফিট করে যে একটি বিট এখনও একটি ক্ষমতা এবং অ্যাপ্লিকেশন চেক প্রয়োজন.
একটি ড্রিল বিট একটি কাটিয়া আনুষঙ্গিক একটি গর্ত করতে ব্যবহৃত হয়. এর নাম এর আকৃতি, উপাদান, আবরণ বা ইন্টারফেস বর্ণনা করতে পারে। এই কারণেই “টুইস্ট,” “এইচএসএস,” “টাইটানিয়াম-কোটেড,” এবং “এসডিএস” পারস্পরিক একচেটিয়া পছন্দের তালিকার অন্তর্ভুক্ত নয়। এই পার্থক্যগুলি বোঝা একটি মিশ্র বিট সেটকে সাজানো সহজ করে এবং একটি ক্রয়ের স্পেসিফিকেশন লেখা সহজ করে তোলে।
কর্ডলেস ড্রিল বা ঘূর্ণমান হাতুড়ির সাথে আনুষাঙ্গিক মেলানো ক্রেতাদের জন্য, আমাদের সুপারিশ হল একটি সম্পূর্ণ কাজের সমন্বয় নির্দিষ্ট করা। সমাপ্ত গর্ত দিয়ে শুরু করুন, বিটের রঙ বা ক্ষেত্রে টুকরা সংখ্যা নয়।
ড্রিল বিট প্রকার এবং ব্যবহার: দ্রুত রেফারেন্স চার্ট
একটি প্রারম্ভিক বিভাগ খুঁজে পেতে এই ড্রিল বিট ধরনের চার্ট ব্যবহার করুন। প্রকৃত আনুষঙ্গিক উপাদানের রেটিং এবং নির্দেশাবলী এটির অনুমোদিত ব্যবহারের সিদ্ধান্ত নেয়। একটি সাধারণ আকৃতি বিভিন্ন উপকরণ, আকার এবং শ্যাঙ্ক ডিজাইনে প্রদর্শিত হতে পারে।
| টাইপ | শনাক্তকরণ ক্লু | সাধারণ কাজ | প্রধান নির্বাচন চেক |
|---|---|---|---|
| টুইস্ট ড্রিল বিট | হেলিকাল বাঁশি এবং একটি সূক্ষ্ম কাটা প্রান্ত। | তার রেটিং দ্বারা আচ্ছাদিত উপকরণ সাধারণ বৃত্তাকার গর্ত. | বেস উপাদান, পয়েন্ট নকশা, ব্যাস, এবং কাটিয়া শর্ত. |
| ব্র্যাড-পয়েন্ট বিট | একটি প্রজেক্টিং সেন্টার পয়েন্ট এবং বাইরের কাটিং স্পার। | কাঠের মধ্যে সঠিকভাবে অবস্থান করা গর্ত। | কাঠের ধরন, গর্তের গভীরতা এবং প্রবেশ/প্রস্থান ফিনিস। |
| কোদাল / প্যাডেল বিট | কেন্দ্রবিন্দু সহ একটি সমতল, প্রশস্ত ফলক। | কাঠের মাধ্যমে ইউটিলিটি গর্ত। | টুল ক্ষমতা, নিয়ন্ত্রণ, এবং গ্রহণযোগ্য পৃষ্ঠ ফিনিস. |
| কাঠ auger বিট | গভীর হেলিকাল বাঁশি, সাধারণত একটি থ্রেডেড সীসা বিন্দু সহ। | কাঠ বিরক্তিকর যেখানে গভীরতা এবং চিপ অপসারণ ব্যাপার. | অনুমোদিত মেশিন, ফিড আচরণ, এবং ব্যবহারযোগ্য দৈর্ঘ্য। |
| ফরস্টনার বিট | একটি বৃত্তাকার কাটিয়া রিম এবং ছোট কেন্দ্র বিন্দু। | ফ্ল্যাট-বটমড রিসেস এবং কাঠের উপযুক্ত ওভারল্যাপিং গর্ত। | নির্দেশিকা, সমর্থন, গভীরতা এবং ছোট কেন্দ্র-বিন্দুর ছাপ। |
| ধাপ ড্রিল বিট | একটি শরীরের উপর ক্রমবর্ধমান ব্যাস একটি সিরিজ. | উপযুক্ত পাতলা স্টক বিভিন্ন গর্ত মাপ. | উপাদান রেটিং এবং বেধ প্রতিটি ধাপে অনুমোদিত. |
| কাউন্টারসিঙ্ক বিট | একটি শঙ্কুযুক্ত কাটিয়া প্রোফাইল। | একটি ম্যাচিং countersunk স্ক্রু মাথা জন্য একটি অবকাশ. | মাথার কোণ, অবকাশের গভীরতা এবং একটি পৃথক পাইলট গর্ত প্রয়োজন কিনা। |
| রাজমিস্ত্রির ড্রিল বিট | একটি শক্ত কাটিং টিপ বাঁশিওয়ালা শরীরের সাথে যুক্ত বা গঠিত হয়। | লেবেলযুক্ত ইট, ব্লক, পাথর বা কংক্রিট অ্যাপ্লিকেশন। | সাবস্ট্রেট, শ্যাঙ্ক সিস্টেম, টুল রেটিং, এবং অনুমোদিত মোড। |
| টালি / গ্লাস / ডায়মন্ড বিট | একটি বর্শা-শৈলী টিপ বা একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম কাটিং রিম, নকশা উপর নির্ভর করে. | বিশেষভাবে রেট দেওয়া ভঙ্গুর পৃষ্ঠগুলিতে গর্ত। | সঠিক পৃষ্ঠ, ভেজা/শুকনো পদ্ধতি, মোড, এবং শীতল করার নির্দেশাবলী। |
| গর্ত দেখেছি | একটি কাপ-আকৃতির বা বৃত্তাকার কর্তনকারী, প্রায়শই একটি আর্বারে। | একটি কোর ছেড়ে যাওয়ার সময় বড় বৃত্তাকার খোলা। | কাটিং এজ, ম্যাটেরিয়াল, আর্বার, সেন্টারিং পদ্ধতি এবং রেট করা ক্ষমতা। |
একটি গর্ত করাত কাঠ বা ধাতু কাটতে পারে যদি এর কাটিয়া সিস্টেমটি সেই কাজের জন্য রেট করা হয়। একটি ডায়মন্ড কোর আনুষঙ্গিক বিভিন্ন সরঞ্জাম এবং অপারেটিং প্রয়োজনীয়তা থাকতে পারে। তারা যে বৃত্তাকার খোলার উত্পাদন করে তা সমস্ত বৃত্তাকার কাটারকে বিনিময়যোগ্য করে না।
কিভাবে কাঠ, ধাতু, এবং রাজমিস্ত্রির ড্রিল বিট সনাক্ত করতে হয়
প্রথমে কাটার প্রান্তটি দেখুন, তারপরে শরীর, শাঁকের চিহ্ন এবং প্যাকেজিং। একটি তীক্ষ্ণ কেন্দ্র স্পার একটি কাঠের নকশার পরামর্শ দেয়; একটি প্রজেক্টিং হার্ড টিপ একটি রাজমিস্ত্রির নকশা প্রস্তাব করে। এগুলি নিশ্চিত করার সূত্র, আনুষঙ্গিক সনাক্তকরণের বিকল্প নয়।
একটি ড্রিল বিটের অংশ: বিন্দু, বাঁশি এবং শ্যাঙ্ক
তিনটি অঞ্চল পরিদর্শন করার জন্য
1 · কাটা শেষ
ঠোঁট, কেন্দ্র বিন্দু বা ছেনি প্রান্ত এবং কোনো পৃথক টিপ পরীক্ষা করুন।
2 · ফ্লুটেড বডি
কাটার ব্যাস, চিপের স্থান, কাজের দৈর্ঘ্য এবং ক্ষতি পরীক্ষা করুন।
3 · শঙ্ক
ইন্টারফেস, প্রকৃত ক্ল্যাম্পিং আকার, চিহ্ন এবং বসার অবস্থা পরীক্ষা করুন।
বিন্দু, বাঁশি এবং শাঁক বিভিন্ন কাজ করে। আইআইটি বোম্বেড্রিলিং-প্রক্রিয়া এবং টুল-জ্যামিতি বক্তৃতাকাটিং জ্যামিতি, চিপ প্রবাহ, হোল্ডিং এবং দুর্বল কেন্দ্রীকরণের কারণে সৃষ্ট সমস্যাগুলিকে আলাদা করে। এটি তার সমাপ্তি দ্বারা বিট বিচার করার চেয়ে একটি আরো দরকারী পরিদর্শন পদ্ধতি.
মেটাল বনাম কাঠের ড্রিল বিট
একটি ব্র্যাড-পয়েন্ট কাঠের বিটের কেন্দ্রে স্পার এবং প্রান্তগুলি গর্তের চারপাশে কাঠের তন্তুগুলি কাটার জন্য সাজানো থাকে। একটি প্রচলিত ধাতব টুইস্ট ড্রিল একটি দীর্ঘ ব্র্যাড পয়েন্টের পরিবর্তে একটি কেন্দ্রীয় অঞ্চলের চারপাশে ঠোঁট কাটা থাকে। যাইহোক, ধাতু জন্য রেট একটি মোচড় বিট এছাড়াও কাঠের জন্য উপযুক্ত হতে পারে. "উড বিট" এবং "মেটাল বিট" হল অ্যাপ্লিকেশন বিবরণ, প্রতিটি বিট শুধুমাত্র একটি উপাদানের অন্তর্গত এমন একটি নিয়ম নয়।
একটি রাজমিস্ত্রি বিট দেখতে কেমন?
অনেক রাজমিস্ত্রির বিটের পিছনে স্টিলের বডির চেয়ে চওড়া কার্বাইড টিপ থাকে। কেউ কেউ একটি সাধারণ দুই প্রান্তের মাথা ব্যবহার করে; অন্যান্য ডিজাইন একাধিক কাটিয়া প্রান্ত ব্যবহার. উদ্দেশ্য সাবস্ট্রেট এবং সামঞ্জস্যপূর্ণ ধারক নিশ্চিত করুন. একটি এসডিএস শ্যাঙ্ক একটি সংযোগ ব্যবস্থাকে চিহ্নিত করে, প্রতিটি কংক্রিট, পাথর বা চাঙ্গা কাঠামোর জন্য উপযুক্ততার গ্যারান্টি নয়।
স্বর্ণ, কালো এবং রৌপ্য ফিনিসগুলি তাদের নিজস্ব রচনা বা গুণমান স্থাপন করে না। যদি লেবেলটি অনুপস্থিত থাকে এবং বিটটি নির্ভরযোগ্যভাবে সনাক্ত করা যায় না, তবে এটিকে একটি সমাপ্ত ওয়ার্কপিসে পরীক্ষা করার পরিবর্তে একটি চিহ্নিত আনুষঙ্গিক দিয়ে প্রতিস্থাপন করুন।
গর্ত আকার এবং ফিনিস দ্বারা কাঠ ড্রিল বিট নির্বাচন
বিটটি বেছে নেওয়ার আগে গর্তটি বর্ণনা করুন: একটি স্ক্রু পাইলট গর্ত, একটি পরিষ্কার ডোয়েল গর্ত, একটি কব্জা অবকাশ বা একটি তারের জন্য একটি খোলা। তারা কাটিং জ্যামিতি বিভিন্ন জিনিস জিজ্ঞাসা.
সাধারণ এবং সঠিকভাবে অবস্থিত গর্তের জন্য টুইস্ট এবং ব্র্যাড-পয়েন্ট বিট
একটি উপযুক্ত টুইস্ট বিট অনেক ছোট গর্ত এবং প্রিড্রিলিং কাজের জন্য একটি ব্যবহারিক বিকল্প। একটি ব্র্যাড-পয়েন্ট বিট মূল্যায়ন করা মূল্যবান যখন সঠিক অবস্থান এবং পরিষ্কার প্রান্তগুলি গুরুত্বপূর্ণ, যেমন একটি দৃশ্যমান গর্ত বা একটি ডোয়েল অবস্থান। এর কেন্দ্রবিন্দুটি সূচনা সনাক্ত করতে সাহায্য করে, যখন বাইরের স্পার্স প্রান্তে ফাইবার কাটে।
কাজের জন্য উপযুক্ত একটি সমর্থন এবং ব্যাকিং পদ্ধতি চয়ন করুন, বিশেষ করে যখন প্রস্থান মুখ দৃশ্যমান হবে। একটি দরকারী নমুনা পরীক্ষায় বোর্ডের উভয় মুখ, গর্তের অবস্থান এবং উদ্দেশ্যযুক্ত উপাদানের সাথে মানানসই অন্তর্ভুক্ত থাকে। শুধুমাত্র প্রবেশ পৃষ্ঠের দিকে তাকানো পিছনে টিয়ার-আউট লুকাতে পারে.
কাঠ বিরক্তিকর জন্য কোদাল এবং auger বিট
স্পেড বিটগুলি প্রায়শই ইউটিলিটি গর্তের জন্য নির্বাচন করা হয় যেখানে একটি আসবাব-মানের প্রান্তের চেয়ে একটি বিস্তৃত খোলার গুরুত্ব বেশি। কাঠের শ্রবণকারীরা তাদের বাঁশি এবং সীসা-বিন্দু জ্যামিতি একটি ভিন্ন ফিড এবং চিপ-ক্লিয়ারিং আচরণের জন্য ব্যবহার করে। একটি থ্রেডেড সীসা কাটারটিকে কাজের মধ্যে টানতে পারে, তাই যাচাই করুন যে মেশিন এবং অপারেটিং পদ্ধতি নির্দিষ্ট আনুষঙ্গিকটির জন্য উপযুক্ত।
গভীর গর্তের জন্য, ব্যবহারযোগ্য দৈর্ঘ্য, চিপ অপসারণ এবং সংযুক্ত টুল দিয়ে অ্যাক্সেস পরীক্ষা করুন। একটি দীর্ঘ auger বা একটি এক্সটেনশন না একটি অদেখা পথ ড্রিল নিরাপদ করে তোলে. ইনস্টলেশন কাজ শুরু করার আগে রুট এবং গোপন-পরিষেবার শর্তগুলি স্থাপন করুন।
Forstner বিট, কাউন্টারসিঙ্ক, এবং গর্ত করাত
একটি ফরস্টনার বিট একটি ফ্ল্যাট-বটমড কাঠের বিশ্রামের জন্য একটি সাধারণ পছন্দ। যখন অবশিষ্ট উপাদান বেধ গুরুত্বপূর্ণ তখন কেন্দ্র বিন্দু থেকে ছোট চিহ্ন বা অভিক্ষেপের জন্য অনুমতি দিন। এটির এখনও উপযুক্ত নির্দেশিকা এবং নিয়ন্ত্রণ প্রয়োজন, বিশেষ করে একটি বড় অবকাশ বা একটি কোণযুক্ত পৃষ্ঠের জন্য।
একটি কাউন্টারসিঙ্ক একটি ম্যাচিং স্ক্রু হেডের জন্য একটি শঙ্কুযুক্ত অবকাশ তৈরি করে। এটি একটি কাউন্টারবোর দ্বারা তৈরি নলাকার অবকাশ থেকে আলাদা। একটি সংমিশ্রণ প্রিড্রিল/কাউন্টারসিঙ্ক আনুষঙ্গিক ফাংশনগুলিকে একত্রিত করে, তবে পাইলট ব্যাস এবং মাথার জ্যামিতি অবশ্যই ফাস্টেনারের সাথে মানানসই হবে৷
একটি বড় খোলার ঘেরের চারপাশে একটি গর্ত করাত কাটা হয়েছে। এর কাজের গভীরতা, আর্বার এবং নির্দিষ্ট কেন্দ্রীকরণ ব্যবস্থা পরীক্ষা করুন। মিশিগান বিশ্ববিদ্যালয়A&A শপ ড্রিল-বিট রেফারেন্সএই কাঠের জ্যামিতির মধ্যে দরকারী পার্থক্য প্রদান করে।
ধাতু জন্য আপনি কোন ড্রিল বিট ব্যবহার করা উচিত?
ধাতু তুরপুনের জন্য, আসল খাদ, স্টক বেধ এবং প্রয়োজনীয় গর্ত দিয়ে শুরু করুন। "ইস্পাত" একটি ক্রয়ের স্পেসিফিকেশন খুব বিস্তৃত যদি কাজটি একটি পাতলা হালকা-ইস্পাত বন্ধনী থেকে একটি দাবীযুক্ত স্টেইনলেস অংশ পর্যন্ত হতে পারে।
এইচএসএস, কোবাল্ট-অ্যালয় এইচএসএস এবং ওয়ার্কপিস
একটি উপযুক্তভাবে রেট দেওয়া এইচএসএস টুইস্ট বিট হল সাধারণ ধাতুর কাজের জন্য একটি সাধারণ সূচনা পয়েন্ট। কোবাল্ট-অ্যালয় এইচএসএস উপযুক্ত স্টেইনলেস-স্টীল কাজ সহ আরও বেশি চাহিদাপূর্ণ ধাতু অ্যাপ্লিকেশনের জন্য মূল্যায়ন করার যোগ্য। গ্রেড, কাটিং জ্যামিতি, অবস্থা এবং প্রস্তাবিত প্রক্রিয়া পছন্দের অংশ থেকে যায়।
অ্যালুমিনিয়াম, পিতল বা ঢালাই লোহার জন্য, প্রতিটি নন-স্টেইনলেস ধাতুকে একই কাজ হিসাবে বিবেচনা করার পরিবর্তে আনুষঙ্গিক উপাদান নির্দেশিকা ব্যবহার করুন। একটি খাদ বা অপারেশনের জন্য একটি কাটিং-তরল সুপারিশ অন্যটির জন্য স্বয়ংক্রিয়ভাবে সঠিক নয়। একটি উপাদান বা আবরণকে সমস্ত ধাতুর জন্য সেরা ড্রিল বিট হিসাবে বর্ণনা করা এড়িয়ে চলুন।
পাতলা শীটের জন্য টুইস্ট বিট বনাম স্টেপ বিট
একটি ধাপ ড্রিল বিট তার রেটিং দ্বারা আচ্ছাদিত স্টক একটি আনুষঙ্গিক সঙ্গে বিভিন্ন ব্যাস করতে পারেন. প্রতিটি ধাপের অক্ষীয় দৈর্ঘ্য সেই ব্যাসে সম্পূর্ণরূপে খোলা যেতে পারে এমন বেধকে সীমাবদ্ধ করে। যদি স্টকটি খুব পুরু হয়, তবে পরবর্তী ধাপটি পছন্দসই ব্যাস অতিক্রম করার আগে কাটা শুরু হতে পারে।
ধাতব স্টাড এবং ঘেরের জন্য, শীটের বেধ, পছন্দসই খোলা, শীটের পিছনে ছাড়পত্র এবং আনুষঙ্গিক অনুমোদিত ব্যবহার রেকর্ড করুন। একটি গর্ত করাত বা টুইস্ট ড্রিল একটি ভিন্ন খোলার জন্য উপযুক্ত হতে পারে। "শীট মেটাল ওয়ার্ক" একা তাদের মধ্যে সিদ্ধান্ত নেয় না।
গর্ত পরীক্ষা করুন এবং কাজ নিরাপদ
গর্তটি বিনামূল্যে উত্তরণ, অবস্থান, বা পরবর্তী টোকা দেওয়ার জন্য কিনা তা নির্ধারণ করুন। একটি ছিদ্র যা একটি বোল্টকে ঢিলেঢালাভাবে গ্রহণ করে একটি ট্যাপ-ড্রিল গর্ত থেকে ভিন্ন উদ্দেশ্য রয়েছে। নির্দিষ্ট ব্যাস পরীক্ষা করুন এবং একা বোল্টের বাইরের ব্যাস দ্বারা নির্বাচন না করে শেষ করুন।
কাটার আগে চলাচল এবং ঘূর্ণনের বিরুদ্ধে কাজটি সুরক্ষিত করুন। ছোট ধাতব টুকরা ড্রিল ভেঙ্গে দিয়ে ধরতে পারে। ড্রিল এবং যে কোনও সমর্থনের জন্য অ্যাক্সেসের পরিকল্পনা করুন, একটি পদ্ধতি সহ প্রস্থান পরিদর্শন এবং টুলটি বন্ধ হওয়ার পরে নিরাপদে burrs অপসারণ।
কংক্রিট, রাজমিস্ত্রি, টালি এবং কাচের জন্য ড্রিল বিট
ইট, ফাঁপা ব্লক, কংক্রিট, টাইল এবং গ্লাস একটি স্বয়ংক্রিয় ড্রিল সেটিং ভাগ করা উচিত নয়। উন্মুক্ত উপাদানের জন্য একটি বিট নির্বাচন করুন, তারপর সেই বিট এবং সাবস্ট্রেটের জন্য অপারেটিং পদ্ধতি যাচাই করুন।
রাজমিস্ত্রির বিট এবং কংক্রিট তুরপুন
একটি রাজমিস্ত্রি বিট সাধারণত একটি বাঁশির শরীরে একটি শক্ত কাটার টিপ ব্যবহার করে। কিছু ডিজাইন হাতুড়ি ড্রিলিং জন্য উদ্দেশ্যে করা হয়; অন্যদের বিভিন্ন অনুমোদিত অ্যাপ্লিকেশন আছে। একটি কার্বাইড টিপ সঙ্গে হাতুড়ি কর্ম প্রয়োজন প্রতিটি বিট অনুমান পরিবর্তে নির্দেশাবলী পরীক্ষা করুন.
কংক্রিট নোঙ্গর গর্ত জন্য, ফিক্সিং সিস্টেম ব্যাস, গভীরতা, তুরপুন পদ্ধতি, এবং পরিষ্কারের পদ্ধতি নির্দিষ্ট করতে পারে। একটি সামান্য ছোট বিট নির্বাচন করবেন না কারণ গর্ত পরে বড় করা যেতে পারে। একটি ইনস্টলেশন গর্ত শুরু থেকে নির্দিষ্ট পদ্ধতি পূরণ করতে হবে।
রাউন্ড-শ্যাঙ্ক রাজমিস্ত্রি বিট এবং SDS সিস্টেম
গোলাকার-শাঙ্ক রাজমিস্ত্রির বিটগুলি একটি প্রচলিত ড্রিল চাকের উপযুক্ত হতে পারে যখন টুল এবং আনুষঙ্গিকগুলি প্রয়োগের অনুমতি দেয়। SDS-ফ্যামিলি বিটগুলির জন্য একটি ম্যাচিং হোল্ডার প্রয়োজন৷ এসডিএস-প্লাস এবং এসডিএস-ম্যাক্স বিভিন্ন সিস্টেম; কাটিং ব্যাস আপনাকে বলে না কোন শ্যাঙ্ক লাগানো হয়েছে।
বারবার কংক্রিট কাজের জন্য, মেশিনের রেট করা ক্ষমতা এবং নিষ্কাশন সহ সম্পূর্ণ ড্রিলিং সেটআপের মূল্যায়ন করুন। আমাদেরহাতুড়ি ড্রিল বনাম ঘূর্ণমান হাতুড়ি গাইডটুল-পার্শ্বের সিদ্ধান্তকে আরো বিস্তারিতভাবে ব্যাখ্যা করে।
টাইল এবং গ্লাস তাদের নিজস্ব রেটিং প্রয়োজন
একটি সিরামিক টাইলের জন্য লেবেলযুক্ত বিট চীনামাটির বাসন, কাচ বা প্রাকৃতিক পাথরের জন্য স্বয়ংক্রিয়ভাবে উপযুক্ত নয়। বর্শা-পয়েন্ট এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম-রিম আনুষাঙ্গিক এছাড়াও শুরু এবং শীতল প্রয়োজনীয়তা ভিন্ন. সঠিক আনুষঙ্গিক উপাদান, মোড, এবং ভিজা/শুষ্ক নির্দেশাবলী অনুসরণ করুন।
একটি টাইল্ড দেয়ালে, ফিনিস এবং এর পিছনে সাবস্ট্রেটের জন্য আলাদাভাবে পরিকল্পনা করুন। স্তর পরিবর্তনের জন্য একটি ভিন্ন বিট বা মোড প্রয়োজন হতে পারে। টুলের উপলব্ধ হাতুড়ি ফাংশন এটি একটি ভঙ্গুর পৃষ্ঠে ব্যবহার করার অনুমতি দেয় না।
কংক্রিট এবং রাজমিস্ত্রির ড্রিলিং সিলিকা-ধারণকারী ধুলো ছেড়ে দিতে পারে।OSHA এর নির্মাণ ড্রিলিং ফ্যাক্ট শীটএকটি সামঞ্জস্যপূর্ণ কাফন এবং ভ্যাকুয়ামের সাথে উৎস ক্যাপচার বর্ণনা করে। আপনার কাজের সাইটের জন্য নিয়ম এবং নিয়ন্ত্রণ পরীক্ষা করুন; কিছুটা বাঁশি পরিষ্কার করা এবং বায়ুবাহিত ধুলো নিয়ন্ত্রণ করা আলাদা কাজ।
ড্রিল বিট উপকরণ এবং আবরণ ব্যাখ্যা
একটি দরকারী তুলনা এটিতে যোগ করা একটি পৃষ্ঠের চিকিত্সা থেকে কাটিয়া প্রান্তকে সমর্থনকারী উপাদানটিকে আলাদা করে। একটি প্রলিপ্ত HSS বিটে "টাইটানিয়াম" লেবেলটির অর্থ এই নয় যে পুরো ড্রিলটি টাইটানিয়াম থেকে তৈরি।
| বর্ণনা | এটা কি সনাক্ত | কি চেক করতে হবে |
|---|---|---|
| এইচএসএস | সরঞ্জাম কাটার জন্য ব্যবহৃত উচ্চ-গতির স্টিলের একটি পরিবার। | নির্দিষ্ট গ্রেড, জ্যামিতি, এবং অনুমোদিত কাজের উপকরণ। |
| কোবাল্ট-মিশ্র এইচএসএস | কোবাল্ট ধারণকারী একটি HSS রচনা; শুধু একটি পৃষ্ঠের রঙ নয়। | একটি সাধারণ "হার্ড মেটাল" দাবির পরিবর্তে গ্রেড এবং অ্যাপ্লিকেশন ঘোষণা করা হয়েছে। |
| কার্বাইড-টিপড | একটি কার্বাইড কাটিয়া অংশ অন্য শরীরের উপাদান দ্বারা সমর্থিত. | টিপ জ্যামিতি, জয়েনিং কন্ডিশন, সাবস্ট্রেট এবং অনুমোদিত অপারেটিং মোড। |
| কঠিন কার্বাইড | একটি পৃথক টিপ বহন একটি ইস্পাত বডি থেকে একটি ভিন্ন টুল নির্মাণ. | অ্যাপ্লিকেশন-নির্দিষ্ট জ্যামিতি এবং একটি যথেষ্ট স্থিতিশীল সেটআপ। |
| ব্ল্যাক অক্সাইড / টিএন / অন্যান্য চিকিত্সা | একটি পৃষ্ঠ চিকিত্সা বা আবরণ, সম্পূর্ণ টুল স্পেসিফিকেশন নয়। | বেস উপাদান, ঘোষিত চিকিত্সা, এবং প্রাসঙ্গিক ব্যবহারের শর্তাবলী। |
কঠোরতা, দৃঢ়তা এবং স্থায়িত্ব
কঠোরতা এবং প্রতিরোধের বিষয় পরিধান, কিন্তু তাই ফ্র্যাকচার প্রতিরোধ করে. মিশিগান স্টেট ইউনিভার্সিটিরকাটিয়া-টুল প্রযুক্তি নোটএই বৈশিষ্ট্যগুলি এবং এইচএসএস এবং সিমেন্টেড কার্বাইডের মধ্যে ট্রেড-অফগুলিকে আলাদা করুন। একটি কঠিন কাটিয়া উপাদান দুর্বল প্রান্তিককরণ, একটি অনুপযুক্ত ধারক, বা একটি অস্থির প্রক্রিয়ার জন্য ক্ষতিপূরণ দিতে পারে না।
কার্বাইড-টিপড রাজমিস্ত্রির বিট এবং সলিড-কারবাইড ধাতব ড্রিলকে তাই একটি সর্বজনীন "কার্বাইড সেরা" সুপারিশে গোষ্ঠীভুক্ত করা উচিত নয়। তাদের কাটার জ্যামিতি, গঠন, মেশিনের প্রয়োজনীয়তা এবং উদ্দেশ্যমূলক কাজ আলাদা।
একটি আবরণ কি এবং আপনি বলতে পারেন না
টিআইএন মানে টাইটানিয়াম নাইট্রাইড। এটি একটি আবরণ উপাধি, যখন একটি কোবাল্ট-অ্যালয় এইচএসএস গ্রেড অন্তর্নিহিত ইস্পাত রচনা বর্ণনা করে। ব্ল্যাক অক্সাইড আরেকটি পৃষ্ঠ চিকিত্সা বর্ণনা করে। এই লেবেলগুলির কোনটিই নিজে থেকে, একটি ড্রিল কাটতে পারে এমন সামগ্রীর সম্পূর্ণ পরিসীমা নির্দিষ্ট করে না।
একজন ক্রেতার জন্য, উপযোগী প্রশ্ন হল ঘোষিত নির্মাণ এবং আবেদন কাজের জন্য উপযুক্ত কিনা। শুধুমাত্র একটি সোনার উপস্থিতি টিআইএন, এইচএসএস গ্রেড, উত্পাদন সামঞ্জস্য, বা একটি টুল-লাইফ দাবি যাচাই করতে পারে না। ফিনিস রঙের উপর নির্ভর না করে একটি পরিষ্কার স্পেসিফিকেশনের অনুরোধ করুন।
ড্রিল পয়েন্ট অ্যাঙ্গেল: 118° বনাম 135° এবং বিভক্ত পয়েন্ট
ড্রিল পয়েন্ট কোণ হল কাটিয়া প্রান্তে অন্তর্ভুক্ত কোণ, প্রোফাইলে দেখা যায়। একটি 135° বিন্দু একটি 118° বিন্দুর চেয়ে চ্যাপ্টা। এই লেবেলগুলি পয়েন্ট জ্যামিতি বর্ণনা করে, সম্পূর্ণ উপাদান রেটিং নয়।
একই চিত্রিত প্রস্থ, বিভিন্ন পয়েন্ট প্রোফাইল
118° · আরও নির্দেশিত
সাধারণ-উদ্দেশ্য মোচড়-ড্রিল রেঞ্জে সাধারণ।
135° · চাটুকার
ধাতু অ্যাপ্লিকেশনের দাবির জন্য অভিপ্রেত রেঞ্জে সাধারণ।
বিন্দু কোণ কেন পছন্দের একটি অংশ মাত্র
ইউনিভার্সিটি অফ মিশিগান রেফারেন্স সাধারণ 118° ডিজাইনকে সাধারন-উদ্দেশ্যমূলক কাজের সাথে যুক্ত করে এবং 135° ডিজাইনকে কঠিন-বস্তুর প্রয়োগের সাথে যুক্ত করে। এটিকে শুরুর তুলনা হিসাবে বিবেচনা করুন। এর মানে এই নয় যে প্রতিটি 118° ড্রিল স্টিলের জন্য অনুপযুক্ত বা প্রতি 135° ড্রিল শক্ত ইস্পাত জন্য উপযুক্ত।
বিন্দু কোণ কাটিং উপাদান, ত্রাণ, হেলিক্স, ওয়েব জ্যামিতি, এবং ড্রিলিং অবস্থার সাথে কাজ করে। IIT Bombay-এর জ্যামিতি বক্তৃতা এই বৈশিষ্ট্যগুলিকে আলাদাভাবে আলোচনা করে, যা ব্যাখ্যা করতে সাহায্য করে কেন একই লেবেলযুক্ত কোণ বিশিষ্ট দুটি বিট ভিন্নভাবে আচরণ করতে পারে।
একটি বিভক্ত বিন্দু 135° এর অন্য নাম নয়
একটি বিভক্ত-বিন্দু গ্রাইন্ড কেন্দ্রীয় অঞ্চলের চারপাশে জ্যামিতি পরিবর্তন করে। এটি প্রারম্ভিক আচরণ উন্নত করতে পারে এবং একটি প্রচলিত চিসেল প্রান্তের সাথে যুক্ত থ্রাস্ট কমাতে পারে। অন্তর্ভুক্ত পয়েন্ট অ্যাঙ্গেল এবং স্প্লিট-পয়েন্ট ট্রিটমেন্ট আলাদা স্পেসিফিকেশন, এমনকি যখন কোনো প্রোডাক্ট তাদের একসাথে অফার করে।
"বিভক্ত বিন্দু" কে শূন্য বিচরণ করার গ্যারান্টিতে পরিণত করবেন না। বিট কন্ডিশন, পৃষ্ঠের আকৃতি, ওয়ার্কহোল্ডিং, সারিবদ্ধকরণ এবং নির্বাচিত পদ্ধতি এখনও গর্তের অবস্থানকে প্রভাবিত করে। সম্পূর্ণ জ্যামিতি এবং প্রকৃত প্রয়োগের মূল্যায়ন না করে একা কোণ দ্বারা মজুদ করুন।
ড্রিল বিট শ্যাঙ্ক প্রকার এবং টুল সামঞ্জস্য
শ্যাঙ্ক ড্রাইভটি স্থানান্তর করে এবং হোল্ডারের মধ্যে আনুষঙ্গিকটি সনাক্ত করে। ইনস্টলেশনের আগে ইন্টারফেস পরীক্ষা করুন, তারপর ক্ষমতা এবং মোড পরীক্ষা করুন। অর্ডার গুরুত্বপূর্ণ: একটি সুরক্ষিত সংযোগ প্রমাণ করে না বাকি সেটআপ উপযুক্ত।
| শাঁক বা বিন্যাস | ফিট চেক | অবশিষ্ট আবেদন চেক |
|---|---|---|
| বৃত্তাকার থালা | চাকের উল্লিখিত পরিসরের মধ্যে প্রকৃত শ্যাঙ্ক ব্যাস; সঠিক আসন এবং ক্ল্যাম্পিং। | বিট, উপাদান, কাটিয়া ব্যাস, এবং মোড. |
| হেক্স শ্যাঙ্ক | চক বা দ্রুত পরিবর্তন ধারকের জন্য সঠিক মাত্রা এবং ধারণ ব্যবস্থা। | ইমপ্যাক্ট রেটিং যখন ইমপ্যাক্ট ড্রাইভারের সাথে ব্যবহার করা হয়; একা হেক্স আকৃতি অপর্যাপ্ত। |
| ঝাঁকুনি কমে গেছে | ছোট শ্যাঙ্ক ধারক ফিট. | বড় কাটিয়া ব্যাস এখনও টুল এবং আনুষঙ্গিক রেটিং মধ্যে থাকা প্রয়োজন. |
| এসডিএস-পরিবার শঙ্ক | সঠিক সিস্টেম ঘূর্ণমান হাতুড়ি ধারক মেলে. | আনুষঙ্গিক মাত্রা, সাবস্ট্রেট এবং অনুমোদিত ড্রিলিং বা চিসেলিং মোড। |
| অ্যাডাপ্টার এবং পৃথক চক | অনুমোদিত টুল/অ্যাডাপ্টার/চক সমন্বয়। | ঘূর্ণন-শুধুমাত্র ব্যবহার বা অন্যান্য স্পষ্টভাবে অনুমোদিত মোডের জন্য বিধিনিষেধ। |
ব্যবহারের আগে তিনটি চেক
ইন্টারফেস
প্রকৃত শাঁক কি ধারকের সাথে মেলে?
ক্ষমতা
টুলের অ্যাপ্লিকেশন রেটিং এর মধ্যে উদ্দেশ্য কাটা কি?
পদ্ধতি
বিট, উপাদান, গতি, এবং মোড একমত?
একটি কারখানা নির্বাচন দৃশ্য: গর্ত স্পেসিফিকেশন দিয়ে শুরু করুন
যখন আমি একটি ড্রিল-এবং-বিট সমন্বয় পর্যালোচনা করি, তখন আমি উপাদান, গর্তের ব্যাস, গভীরতা এবং প্রয়োজনীয় ফিনিস দিয়ে শুরু করি। ঠেলাঠেলি ফিট করে কিনা তা পরের দিকে আসে। একটি বিট একটি চক নিরাপদে বসতে পারে যখন এখনও কাজের জন্য অনুপযুক্ত হচ্ছে.
দBOSI লি-আয়ন ব্রাশলেস ড্রিলসর্বাধিক 10 মিমি ক্ল্যাম্পিং ব্যাস এবং সাধারণ ড্রিলিং অ্যাকশন তালিকাভুক্ত করে। দলি-আয়ন ব্রাশলেস ইমপ্যাক্ট ড্রিলএকটি 13 মিমি চক এবং সাধারণ প্লাস প্রভাব ড্রিলিং তালিকাভুক্ত করে। এগুলি নির্দিষ্ট কনফিগারেশন পার্থক্য; উভয় চক চিত্র একটি উপাদান দ্বারা উপাদান তুরপুন ক্ষমতা চার্ট.
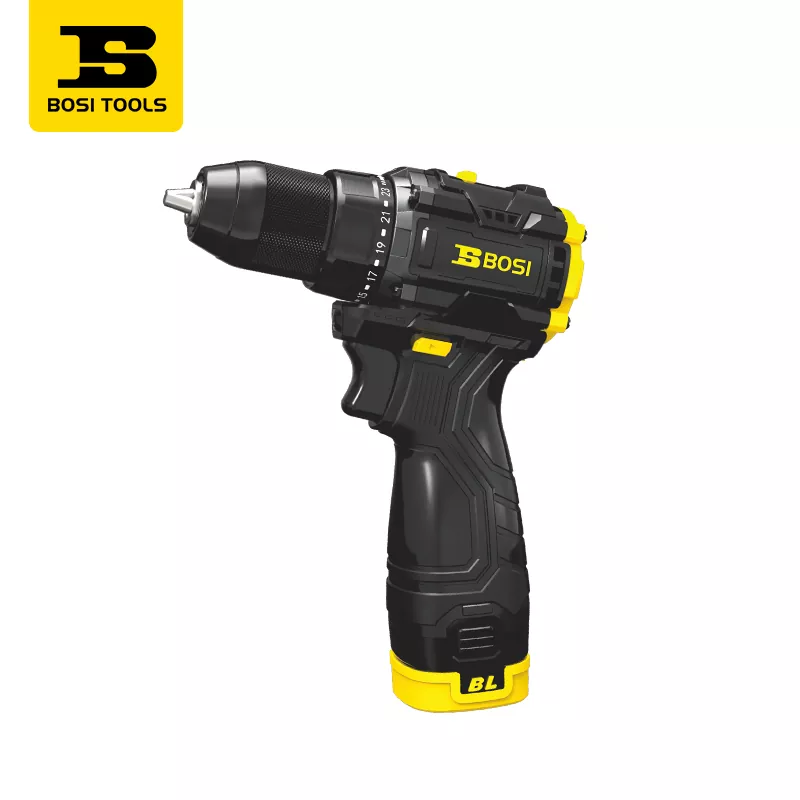
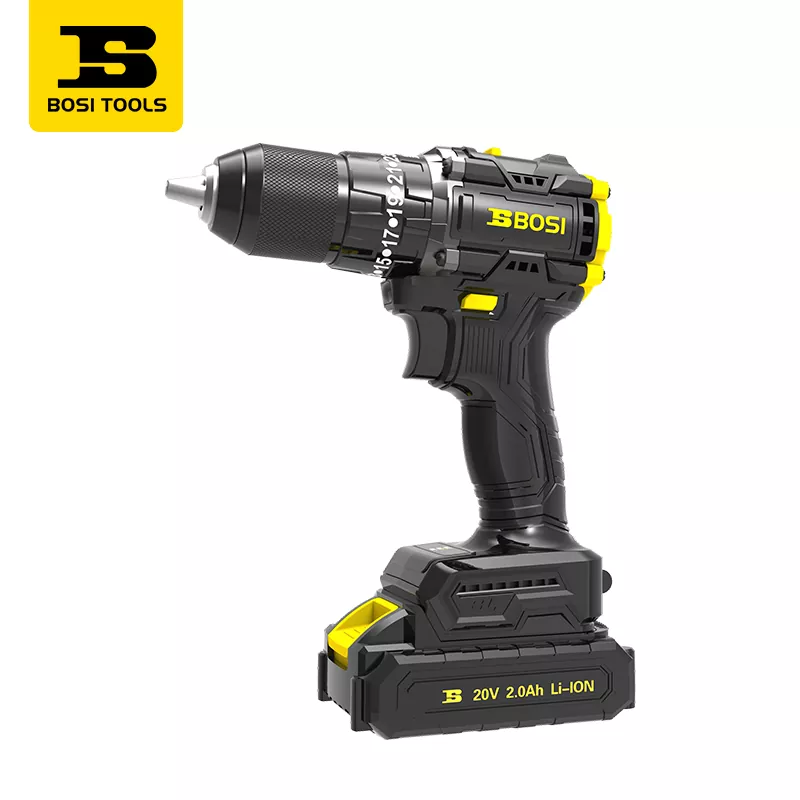
আমি আনুষঙ্গিক তালিকায় কাটিয়া ব্যাস, শ্যাঙ্ক ব্যাস, সামগ্রিক দৈর্ঘ্য এবং কাজের দৈর্ঘ্য আলাদা রাখার পরামর্শ দিই। "একটি দীর্ঘ 10 মিমি বিট" ভুল বোঝাবুঝির জন্য খুব বেশি জায়গা ছেড়ে দেয়। গর্ত, ফিট এবং নাগাল নিয়ন্ত্রণ করে এমন মাত্রাগুলি রেকর্ড করুন, তারপর অপারেটিং মোড অন্তর্ভুক্ত করুন।
একটি SDS সেটআপের জন্য,BOSI থ্রি-ফাংশন ড্রিল হ্যামারআরেকটি উদাহরণ প্রদান করে। এর পৃষ্ঠায় একটি SDS-ফ্যামিলি রাউন্ড-শ্যাঙ্ক সিস্টেম এবং সাধারণ ড্রিলিংয়ের জন্য আলাদাভাবে বিক্রি হওয়া তিন চোয়ালের চক ব্যবস্থা বর্ণনা করা হয়েছে। অর্ডার করার সময় সঠিক মিল ইন্টারফেস এবং অনুমোদিত অ্যাডাপ্টার কনফিগারেশন নির্দিষ্ট করুন। একটি ছেনি তার অনুমোদিত হাতুড়ি-শুধু প্রয়োগের অন্তর্গত, ঘূর্ণমান তুরপুনের জন্য নয়।
একটি কনফিগারেশন পর্যালোচনা: কেন একটি সরবরাহ করা বিট প্রতিটি কাজকে কভার করে না
দBOSI 79-পিস বহুমুখী ড্রিল সেটএকটি দরকারী ক্রয় উদাহরণ. এর প্রকাশিত তালিকায় একটি 12 V ডুয়াল-স্পীড ড্রিল, দুটি ব্যাটারি, একটি চার্জার, চারটি টুইস্ট ড্রিল বিট এবং একটি 6 মিমি সিরামিক হোল করা, অন্যান্য সরঞ্জামগুলির সাথে রয়েছে। কেসটিতে বিভিন্ন আনুষঙ্গিক প্রকার রয়েছে, 79টি ড্রিল বিট নয়।

কংক্রিট-প্রাচীর কাজের জন্য, আমি প্রথমে অপারেটিং মোডটি পতাকাঙ্কিত করব। BOSI-এর প্রায়শই জিজ্ঞাসিত প্রশ্নগুলি বলে যে এই সেটটির কোনও প্রভাব ফাংশন নেই এবং একটি উপযুক্ত প্রভাব ড্রিল এবং ডেডিকেটেড বিটে কংক্রিট ড্রিলিংকে নির্দেশ করে। একটি ভিন্ন আনুষঙ্গিক মেশিনে একটি হাতুড়ি প্রক্রিয়া যোগ করতে পারে না।
তালিকাভুক্ত সিরামিক আনুষঙ্গিক এছাড়াও নিজস্ব উপাদান এবং অপারেটিং চেক প্রয়োজন. এর 6 মিমি ব্যাস প্রতিটি টালি বা স্তরযুক্ত প্রাচীরের জন্য উপযুক্ততা স্থাপন করে না। ক্রয়ের ফলাফল সুনির্দিষ্ট: উদ্দিষ্ট সাধারণ ড্রিলিং কাজের বিপরীতে সরবরাহকৃত বিটগুলি মূল্যায়ন করুন এবং কংক্রিট কাজের জন্য একটি পৃথক উপযুক্ত সমন্বয় নির্দিষ্ট করুন।
বিস্তৃত মেশিন নির্বাচনের জন্য, আমাদের দেখুনকর্ডলেস ড্রিল কেনার গাইড.
ড্রিল বিটের আকার এবং কাজের দৈর্ঘ্য কীভাবে চয়ন করবেন
ক্ষেত্রের নিকটতম বিটের পরিবর্তে গর্তের স্পেসিফিকেশন দিয়ে শুরু করুন। স্ট্যান্ডার্ড ড্রিল বিট আকারগুলি মেট্রিক মাত্রা, ভগ্নাংশ ইঞ্চি এবং অন্যান্য সিস্টেমে লেবেল করা যেতে পারে। একটি অঙ্কন, আনুষঙ্গিক তালিকা, বা উদ্ধৃতি প্রতিটি সংখ্যা সহ ইউনিট রাখুন।
কাটিং ব্যাস শ্যাঙ্ক ব্যাস থেকে ভিন্ন
একটি নামমাত্র 5 মিমি ড্রিল কাটার আকার বর্ণনা করে, তবে ধারকটিকে অবশ্যই তার প্রকৃত শ্যাঙ্কের বিরুদ্ধে পরীক্ষা করতে হবে। একটি হ্রাস করা শ্যাঙ্ক কাটিয়া ব্যাসের চেয়ে ছোট হতে পারে। এমনকি একটি সঠিক আকারের বিট, রানআউট, পরিধান এবং প্রক্রিয়ার অবস্থার ফলে গর্তকে প্রভাবিত করতে পারে, তাই ফলাফলটি পরীক্ষা করুন যেখানে ফিট গুরুত্বপূর্ণ।
চক লেবেলের জন্য, 3/8 ইঞ্চি 9.525 মিমি এবং 1/2 ইঞ্চি 12.7 মিমিতে রূপান্তরিত হয়। পণ্য পরিসীমা সাধারণত 10 মিমি এবং 13 মিমি উপাধি ব্যবহার করে। প্রকৃত টুলের ঘোষিত ক্ল্যাম্পিং পরিসীমা ব্যবহার করুন; বাজার লেবেল এটি ওভাররাইড করে না।
| গর্ত উদ্দেশ্য | কি ব্যাস নির্ধারণ করে | সাধারণ ভুল |
|---|---|---|
| স্ক্রু পাইলট গর্ত | ফাস্টেনার ডিজাইন, উপাদান এবং ইনস্টলেশন নির্দেশাবলী। | প্রতিটি স্ক্রুর বাইরের ব্যাসের একটি নির্দিষ্ট ভগ্নাংশ ব্যবহার করা। |
| ক্লিয়ারেন্স গর্ত | সমাবেশ অঙ্কন এবং প্রয়োজনীয় ছাড়পত্র। | প্রয়োজনীয় গর্ত সঙ্গে নামমাত্র ফাস্টেনার আকার বিভ্রান্তিকর. |
| ট্যাপ-ড্রিল গর্ত | থ্রেড স্পেসিফিকেশন, ট্যাপ টাইপ, উপাদান এবং অনুমোদিত ট্যাপিং ডেটা। | আলতো চাপার আগে বোল্ট-ক্লিয়ারেন্সের মাত্রা ব্যবহার করা। |
| নোঙ্গর গর্ত | নির্দিষ্ট অ্যাঙ্কর সিস্টেম, সাবস্ট্রেট, পদ্ধতি, ব্যাস এবং গভীরতা। | পরীক্ষামূলকভাবে একটি ছোট বিট নির্বাচন করা বা অনুমোদন ছাড়াই পদ্ধতি পরিবর্তন করা। |
মোট দৈর্ঘ্য কাজের গভীরতার সমান নয়
ধারকটিতে আনুষঙ্গিক কাজের দৈর্ঘ্য এবং প্রয়োজনীয় আসন পরীক্ষা করুন। চিপ ক্লিয়ারেন্স, প্রকৃত কাটিং হেড, এবং ইনস্টলেশন পদ্ধতিতে যেকোনো গভীরতার প্রয়োজনের জন্য অনুমতি দিন। একটি দীর্ঘ ড্রিল বিট যা পৃষ্ঠে পৌঁছায় তা এখনও প্রয়োজনীয় গভীরতা বা নির্দেশনার জন্য অনুপযুক্ত হতে পারে।
একটি অন্ধ গর্তের জন্য, একটি পয়েন্টেড ড্রিল টিপ দ্বারা দখলকৃত অতিরিক্ত স্থান থেকে পূর্ণ-ব্যাসের গভীরতাকে আলাদা করুন। অনুমান করবেন না যে ডগায় মাপা একটি নামমাত্র গভীরতা দুটি ভিন্ন বিন্দু জ্যামিতির জন্য একই নলাকার গভীরতা দেয়।
গতি, ফিড এবং তৈলাক্তকরণ প্রকৃত কাটার অন্তর্গত
উপাদান, ব্যাস এবং সরঞ্জামের জন্য বিট প্রস্তুতকারকের শুরুর শর্তগুলি ব্যবহার করুন। একটি নো-লোড ড্রিল গতি একটি সর্বজনীন কাটিয়া সুপারিশ নয়। পেরিফেরাল কাটিংয়ের গতি ব্যাসের সাথে পরিবর্তিত হয় এমনকি একই RPM-এ, তাই একটি একক সেটিং একটি সেটের প্রতিটি বিটকে বর্ণনা করতে পারে না।
ট্রায়ালের আগে প্রস্তাবিত যান্ত্রিক গিয়ার, ফিড পদ্ধতি এবং যে কোনও কাটিং তরল পরীক্ষা করুন। যদি অগ্রগতি কমে যায়, স্বয়ংক্রিয়ভাবে গতি বা চাপ বাড়ানোর পরিবর্তে সেটআপটি তদন্ত করুন। বারবার কাজের জন্য কনফিগারেশন নির্বাচন করার সময় গ্রহণযোগ্য গর্ত এবং প্রয়োজনীয় বিরতির তুলনা করুন।
ড্রিল বিটগুলির জন্য সমস্যা সমাধান এবং যত্ন নেওয়া
একটি খারাপ ফলাফল সবসময় বিট উপাদান ভুল মানে না. আরো ব্যয়বহুল আবরণ বা ড্রিল প্রতিস্থাপন করার আগে সম্পূর্ণ সেটআপ পরীক্ষা করুন।
| উপসর্গ | সম্ভাব্য কারণ | প্রথম চেক |
|---|---|---|
| টিপ শুরুতে ঘুরে বেড়ায় | শুরু করা জ্যামিতি, বাঁকা পৃষ্ঠ, প্রান্তিককরণ, বা অপর্যাপ্ত সমর্থন। | টাস্কের জন্য অবস্থান পদ্ধতি এবং বিট শর্ত নিশ্চিত করুন। |
| শাঁক চক মধ্যে স্লিপ | ভুল বসা, অনুপযুক্ত ঠোঁট আকার, ক্ষতিগ্রস্ত পৃষ্ঠতল, বা দুর্বল ক্ল্যাম্পিং। | শক্তি বিচ্ছিন্ন করুন, তারপর সরঞ্জাম নির্দেশাবলী অনুযায়ী পরিদর্শন করুন এবং পুনরায় ফিট করুন। |
| কাঠের স্প্লিন্টার বা টাইল চিপস | ভুল কাটিং সিস্টেম, অসমর্থিত প্রস্থান, অনুপযুক্ত মোড, বা প্রক্রিয়া শর্ত. | বিট রেটিং, ব্যাকিং/সমর্থন এবং যে স্তরটি কাটা হচ্ছে তা পর্যালোচনা করুন। |
| বিট ঘষে কিন্তু সামান্য অগ্রগতি করে | পরিধান, ভুল মোড বা দিকনির্দেশ, অনুপযুক্ত বিট, বা এর রেটিং এর বাইরে কাজ। | থামুন এবং পরিচয়, তীক্ষ্ণতা, দিকনির্দেশ এবং উপাদান যাচাই করুন। |
| গভীরতা বাড়ার সাথে সাথে অগ্রগতি ধীর হয়ে যায় | চিপ বিল্ডআপ, অপর্যাপ্ত কাজের দৈর্ঘ্য, বা অ্যাপ্লিকেশন সীমা। | গভীরতা এবং নির্দিষ্ট ধ্বংসাবশেষ অপসারণ পদ্ধতি পরীক্ষা করুন। |
| অস্বাভাবিক তাপ, কম্পন, বা একটি চিপ টিপ | অনুপযুক্ত অবস্থা, ক্ষতি, মিসলাইনমেন্ট, বা একটি অস্থির সেটআপ। | পরিষেবা থেকে ক্ষতিগ্রস্থ আনুষাঙ্গিকগুলি বন্ধ করুন, পরিদর্শন করুন এবং সরান৷ |
একটি ব্যবহারিক পরিদর্শন আদেশ
আমার প্রস্তাবিত অর্ডার হল উপাদান এবং মোড, বিট পরিচয় এবং অবস্থা, শ্যাঙ্ক এবং ধারক, তারপর গভীরতা এবং প্রক্রিয়া। এটি একটি ভুল কনফিগারেশনকে একটি টাস্ক থেকে আলাদা করে যার জন্য বিভিন্ন সরঞ্জামের প্রয়োজন হয়। একটি বারবার স্টল তদন্ত করার একটি কারণ, একটি দরকারী গ্রহণযোগ্যতা পরীক্ষা নয়।
CCOHS ড্রিল নির্দেশিকাকাজ এবং মেশিনের সাথে মিলিত আনুষাঙ্গিক, সামঞ্জস্যের আগে পাওয়ার আইসোলেশন এবং রেট করা ক্ষমতার মধ্যে থাকার জন্য কল। এটি বারবার ড্রিল শুরু এবং বন্ধ করে জ্যাম মুক্ত করার বিরুদ্ধে সতর্ক করে।
শুধু আনুষঙ্গিক নয়, গর্ত পরিদর্শন করুন
অবস্থান, ব্যাস, গভীরতা, প্রস্থান কন্ডিশন এবং কাজের দ্বারা প্রয়োজনীয় ফিট চেক করুন। একটি পুনরাবৃত্তি অর্ডারের জন্য, নমুনা পরিদর্শন রেকর্ডের সাথে টুল এবং বিট সনাক্তকরণ রাখুন। একটি সফল ফলাফল একটি কনফিগারেশনের সাথে সংযুক্ত করা উচিত যা আবার সরবরাহ করা যেতে পারে।
পরিষ্কার, সঞ্চয়, পুনরায় ধারালো, বা প্রতিস্থাপন?
টুলটি বন্ধ হয়ে যাওয়ার পরে এবং বিচ্ছিন্ন হয়ে যাওয়ার পরে, পরিষ্কারের নির্দেশাবলী অনুসরণ করুন এবং স্টোরেজের সময় কাটিয়া প্রান্তগুলি রক্ষা করুন। চিহ্নিত বিটগুলি লেবেলযুক্ত স্থানে রাখুন যাতে রঙ বা আকৃতি থেকে অনুমান না করে একটি প্রতিস্থাপন নির্বাচন করা যায়।
কিছু এইচএসএস ড্রিল উপযুক্ত সরঞ্জাম এবং দক্ষতা দিয়ে পুনরায় ধারালো করা যেতে পারে। রিগ্রাইন্ডিং ঠোঁটের ভারসাম্য, পয়েন্ট জ্যামিতি, ব্যাস এবং কাটিয়া প্রান্তে পৃষ্ঠের আবরণ পরিবর্তন করতে পারে। একটি সাধারণ টুইস্ট ড্রিলের জন্য উপযুক্ত একটি প্রক্রিয়া ব্র্যাড-পয়েন্ট, ব্রেজড-কারবাইড বা ডায়মন্ড আনুষঙ্গিক জন্য স্বয়ংক্রিয়ভাবে উপযুক্ত নয়। একটি মেরামতের উন্নতির পরিবর্তে ক্ষতিগ্রস্ত বা অচেনা বিটগুলি প্রতিস্থাপন করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
আমি কি কাঠের উপর একটি ধাতব ড্রিল বিট ব্যবহার করতে পারি?
উভয় উপকরণের জন্য রেট করা একটি মোচড় বিট কাঠ ড্রিল করতে পারে। একটি ব্র্যাড-পয়েন্ট বা ফরস্টনার বিট একটি নির্দিষ্ট কাঠের কাজ ফিনিস বা গর্তের আকারের সাথে ভালভাবে মানানসই হতে পারে। আনুষঙ্গিক উপাদান রেটিং পরীক্ষা করুন এবং সমাপ্ত-গর্ত প্রয়োজনীয়তা দ্বারা চয়ন করুন.
সোনার ড্রিল বিট সবসময় ভাল?
না। শুধু রঙই লেপ, বেস উপাদান, উৎপাদন গুণমান, বা কাজের জন্য উপযুক্ততা যাচাই করে না। বিট তুলনা করার জন্য বর্ণিত নির্মাণ, উপাদান রেটিং, মাত্রা এবং প্রয়োগ নির্দেশাবলী ব্যবহার করুন।
ড্রিল বিট কি সর্বজনীন?
না। সামঞ্জস্যতা শ্যাঙ্ক এবং ধারক, টুলের ক্ষমতা, অপারেটিং মোড এবং কাজের উপাদানের উপর নির্ভর করে। একটি বিট একটি চক মাপসই করা যেতে পারে কিন্তু কাটা জন্য অনুপযুক্ত হতে পারে. মাল্টি-মেটেরিয়াল বিটের এখনও নির্দিষ্ট অ্যাপ্লিকেশন সীমা রয়েছে।
একটি হেক্স শ্যাঙ্ক মানে একটি ড্রিল বিট প্রভাব-রেট করা হয়?
নং। একটি হেক্স শ্যাঙ্ক সংযোগের আকৃতি বর্ণনা করে। একটি ইমপ্যাক্ট ড্রাইভারে কিছুটা ব্যবহার করুন শুধুমাত্র যখন আনুষঙ্গিকটি সেই অ্যাপ্লিকেশনের জন্য রেট করা হয় এবং ধারক মেলে। অক্ষীয় হাতুড়ি ড্রিলিং এবং ঘূর্ণন প্রভাব ড্রাইভিং এছাড়াও বিভিন্ন চেক প্রয়োজন.
আমি কি টাইল এবং এর পিছনে প্রাচীরের মাধ্যমে একটি ড্রিল বিট ব্যবহার করতে পারি?
শুধুমাত্র যদি আনুষঙ্গিক এবং অপারেটিং পদ্ধতি জড়িত প্রতিটি স্তরের জন্য অনুমোদিত হয়। টাইল এবং এর সাবস্ট্রেটের জন্য বিভিন্ন বিট বা মোড প্রয়োজন হতে পারে। উভয় উপকরণ সনাক্ত করুন এবং ড্রিলিং আগে আনুষঙ্গিক এবং ফিক্সিং নির্দেশাবলী অনুসরণ করুন।
একটি ড্রিল বিট এবং একটি স্ক্রু ড্রাইভার বিট মধ্যে পার্থক্য কি?
একটি ড্রিল বিট একটি গর্ত তৈরি করার জন্য উপাদান সরিয়ে দেয়। একটি স্ক্রু ড্রাইভার বিট স্ক্রু ঘুরানোর জন্য একটি ফাস্টেনার মাথা নিযুক্ত করে। একটি মিশ্র টুল সেট উভয়ই থাকতে পারে, কিন্তু তাদের সংখ্যা এবং চেহারা ড্রিলের ক্ষমতা বা উপাদান পরিসীমা স্থাপন করে না।
আপনি অর্ডার করতে হবে সমন্বয় নির্দিষ্ট করুন
একটি BOSI টুল-এবং-আনুষঙ্গিক অনুসন্ধানের জন্য, উপাদান, গর্তের উদ্দেশ্য, কাটার ব্যাস, গভীরতা, প্রত্যাশিত কাজের চাপ এবং বিদ্যমান টুল ইন্টারফেস প্রদান করুন। কোনো ফিক্সিং বা ফিনিস প্রয়োজনীয়তা অন্তর্ভুক্ত. এই বিবরণগুলি একটি কনফিগারেশন আলোচনাকে সমর্থন করে যা একটি ভোল্টেজ বা পিস-কাউন্ট লেবেল প্রদান করতে পারে না।
ব্যবহার করুনঅফিসিয়াল BOSI যোগাযোগ পৃষ্ঠাঅথবা ইমেইলbosi01@bosi.cnকাজের বিবরণ এবং মডেলের বিবরণ সহ।
সম্পর্কিত খবর
- কর্ডলেস ইমপ্যাক্ট রেঞ্চ কেনার নির্দেশিকা: টর্ক, ড্রাইভের আকার এবং ব্যাটারি নির্বাচন
- অ্যাঙ্গেল গ্রাইন্ডার কেনার নির্দেশিকা: কীভাবে আকার, শক্তি, গতি এবং ডিস্ক চয়ন করবেন
- ব্রাশলেস বনাম ব্রাশড ড্রিলস: পার্থক্য, কর্মক্ষমতা এবং খরচ
- হাতুড়ি ড্রিল বনাম রোটারি হাতুড়ি: কংক্রিটের জন্য আপনার কোনটি প্রয়োজন?
- কর্ডলেস ড্রিল কেনার গাইড: কীভাবে সঠিক ড্রিল এবং কিট চয়ন করবেন
- কর্ডলেস পাওয়ার টুলস কীভাবে চয়ন করবেন: স্পেস, ব্যাটারি এবং টুল সিস্টেম




-
E-mail
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি