
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

অ্যাঙ্গেল গ্রাইন্ডার কেনার নির্দেশিকা: কীভাবে আকার, শক্তি, গতি এবং ডিস্ক চয়ন করবেন
2026-11-04
প্রথমে উপাদান, অপারেশন, অনুমোদিত ডিস্ক এবং কাজের স্থানের সাথে মিল করে একটি কোণ পেষকদন্ত চয়ন করুন।তারপর পাওয়ার সাপ্লাই, লোড করা কর্মক্ষমতা, হ্যান্ডলিং এবং অপারেটিং খরচ তুলনা করুন। ডিস্ক ব্যাস একটি আকার ক্লাস সেট; ওয়াট এবং নো-লোড RPM একা আপনাকে বলতে পারে না যে টুলটি কতটা গ্রহণযোগ্য কাজ সম্পন্ন করবে।
আমদানিকারক, পরিবেশক এবং ওয়ার্কশপ ক্রেতাদের জন্য, দরকারী তুলনা সম্পূর্ণ কনফিগারেশন অন্তর্ভুক্ত করে: মেশিন, গার্ড, সংযুক্তি, মাউন্টিং হার্ডওয়্যার এবং পাওয়ার সাপ্লাই। এই নির্দেশিকা সেই পছন্দগুলিকে প্রকাশিত BOSI স্পেসিফিকেশন এবং একটি ব্যবহারিক নমুনা-মূল্যায়ন পদ্ধতির সাথে সংযুক্ত করে।
একটি কোণ পেষকদন্ত কি, এবং এটি কিভাবে কাজ করে?
একটি কোণ গ্রাইন্ডার একটি হ্যান্ডহেল্ড পাওয়ার টুল যা একটি কোণীয় গিয়ারবক্সের মাধ্যমে একটি ডিস্ক চালায়। উপযুক্ত অনুমোদিত সংযুক্তি সঙ্গে, এটি কাটা, পিষে, deburr, বা একটি পৃষ্ঠ প্রস্তুত. একে সাইড গ্রাইন্ডারও বলা হয়। "পোর্টেবল পেষকদন্ত" এবং "হ্যান্ডহেল্ড পেষকদন্ত" হল বিস্তৃত বিবরণ যা অন্যান্য সরঞ্জাম ব্যবস্থা অন্তর্ভুক্ত করতে পারে।
মোটরটি গিয়ারবক্স চালায়, যা ঘূর্ণনের দিক পরিবর্তন করে এবং আউটপুট স্পিন্ডল চালায়। সংযুক্তি যে টাকু এ মাউন্ট. সংযুক্তি এবং মেশিন একসাথে অনুমোদিত অপারেশন নির্ধারণ করে; শারীরিকভাবে ফিট করে এমন একটি ডিস্ক স্বয়ংক্রিয়ভাবে উপযুক্ত নয়।

একটি কোণ পেষকদন্ত অংশ এবং তাদের ফাংশন
পাওয়ার সাপ্লাই থেকে ওয়ার্কিং অ্যাটাচমেন্ট পর্যন্ত
সরবরাহ → মোটরকোণযুক্ত গিয়ারবক্স → টাকুঅনুমোদিত সংযুক্তি
মাউন্টিং
নির্দিষ্ট ফ্ল্যাঞ্জ, বাদাম, বা অনুমোদিত মাউন্টিং সিস্টেম সংযুক্তি সনাক্ত করে এবং ধরে রাখে।
গার্ডিং
গার্ড অবশ্যই মেশিন এবং অনুমোদিত সংযুক্তি এবং অপারেশন অনুসারে হবে।
নিয়ন্ত্রণ
প্রধান গ্রিপ, সাইড হ্যান্ডেল এবং সুইচ লেআউট সম্পূর্ণ টুলটিকে কীভাবে নিয়ন্ত্রণ করা হয় তা প্রভাবিত করে।
স্পিন্ডল লক আনুষঙ্গিক পরিবর্তনে সহায়তা করে যখন শক্তি বিচ্ছিন্ন করার নির্দেশ অনুসারে ব্যবহার করা হয়। এটি একটি অপারেটিং ব্রেক থেকে আলাদা। একইভাবে, একটি কমপ্যাক্ট বডি নির্দিষ্ট হ্যান্ডেল বা সঠিক নিয়ন্ত্রণের প্রয়োজনকে সরিয়ে দেয় না।
কোণ পেষকদন্ত বনাম অন্যান্য পেষকদন্ত ধরনের
একটি বেঞ্চ পেষকদন্ত একটি স্থির মেশিনে তার চাকা সমর্থন করে; একটি ডাই গ্রাইন্ডার সাধারণত টুল বডির সাথে সামঞ্জস্য রেখে তার আনুষঙ্গিক জিনিসপত্র রাখে। এই লেআউটগুলি বিভিন্ন অ্যাক্সেস এবং ওয়ার্কহোল্ডিং প্রয়োজনগুলি পরিবেশন করে। একটি উদ্ধৃতি অনুরোধ করার সময়, শুধুমাত্র একটি "গ্রাইন্ডার" চাওয়ার পরিবর্তে একটি কোণ পেষকদন্ত এবং তার প্রয়োজনীয় অপারেশন নির্দিষ্ট করুন।
একটি কোণ পেষকদন্ত কি জন্য ব্যবহার করা হয়?
একটি কোণ পেষকদন্তের প্রধান ব্যবহার হল কাটা, উপাদান অপসারণ এবং পৃষ্ঠ প্রস্তুত করা। প্রয়োজনীয় ফলাফল দিয়ে শুরু করুন। একটি টিউবকে দৈর্ঘ্যে কাটা, ওয়েল্ড ড্রেসিং এবং মরিচা অপসারণ একই টুল বডির সাথে জড়িত হতে পারে, তবে তাদের আলাদা সংযুক্তি এবং গ্রহণযোগ্যতা পরীক্ষা প্রয়োজন।
| টাস্ক | মূল্যায়ন করার জন্য সংযুক্তি বিভাগ | মেশিন এবং সেটআপ চেক | গ্রহণযোগ্য ফলাফল |
|---|---|---|---|
| ইস্পাত টিউব বা বিভাগ কাটা | কাটিং ডিস্ক উপাদান জন্য অনুমোদিত. | রিচ, মাউন্টিং, কাটিং গার্ড, স্পিড রেটিং এবং ওয়ার্কপিস সাপোর্ট। | সম্পূর্ণ কাটা নির্দিষ্ট অবস্থান এবং প্রান্ত শর্ত পূরণ. |
| ঢালাই নাকাল বা deburring | উপযুক্ত নাকাল চাকা বা ফ্ল্যাপ ডিস্ক. | অ্যাক্সেস, লোড আচরণ, অনুমোদিত যোগাযোগ পদ্ধতি, এবং পরিচালনা। | অংশের অগ্রহণযোগ্য ক্ষতি ছাড়া প্রয়োজনীয় উপাদান অপসারণ. |
| মরিচা বা আবরণ অপসারণ | অনুমোদিত পরিষ্কার সংযুক্তি, যেমন একটি উপযুক্ত তারের ব্রাশ বা স্ট্রিপিং ডিস্ক। | সংযুক্তি গতি, গার্ড প্রয়োজনীয়তা, এবং পৃষ্ঠ সামঞ্জস্য. | অত্যধিক ভিত্তি-উপাদান অপসারণ ছাড়া নির্দিষ্ট পৃষ্ঠ প্রস্তুতি. |
| টালি, পাথর, বা রাজমিস্ত্রির কাজ | উপাদান-নির্দিষ্ট হীরা সংযুক্তি অপারেশন জন্য অনুমোদিত. | টুলের উপযুক্ততা, গভীরতা, পাহারা এবং একটি উপযুক্ত ধুলো-নিয়ন্ত্রণ ব্যবস্থা। | প্রয়োজনীয় জ্যামিতি এবং নির্দিষ্ট এক্সপোজার নিয়ন্ত্রণের সাথে শেষ করুন। |
ধাতু কাটার জন্য একটি কোণ পেষকদন্ত নির্বাচন করা
ধাতু এবং বিভাগ জ্যামিতি সনাক্ত করুন, শুধুমাত্র এর নামমাত্র বেধ নয়। একটি টিউব, ফ্ল্যাট প্লেট এবং কঠিন বার বিভিন্ন অ্যাক্সেস এবং সমর্থন শর্ত উপস্থাপন করে। টুল এবং ডিস্ক এটি পৌঁছাতে পারে কিনা সিদ্ধান্ত নেওয়ার আগে প্রয়োজনীয় কাটা স্থাপন করুন।
বারবার কার্বন-স্টিল কাটার জন্য, আমি মেশিনের পাওয়ার রেটিং বাড়ানোর আগে অনুমোদিত ডিস্ক এবং ওয়ার্কহোল্ডিং ব্যবস্থার তুলনা করব। যদি ডিস্কটি অনুপযুক্ত হয় বা এটিতে কাজ বন্ধ হয়ে যায়, তবে আরও শক্তি সেটআপটি সংশোধন করে না। শুধুমাত্র কাটার উদ্দেশ্যে একটি সংযুক্তি উপর পার্শ্ব চাপ ব্যবহার করবেন না.
নাকাল, পরিষ্কার এবং সমাপ্তি পৃথক পছন্দ প্রয়োজন
নাকাল উপাদান অপসারণ; সমাপ্তি অবশিষ্ট পৃষ্ঠ নিয়ন্ত্রণ করে। দ্রুততম অপসারণের হার আরও সমাপ্তি কাজ ছেড়ে যেতে পারে। একটি দরকারী নমুনা ট্রায়াল তাই প্রাথমিক অপারেশন এবং পরবর্তীতে প্রয়োজনীয় যেকোনো কাজ উভয়ই পরীক্ষা করে।
পাথর বা কংক্রিট জড়িত নির্মাণ কাজের জন্য, গ্রাইন্ডারের সাথে সম্পূর্ণ ধুলো-নিয়ন্ত্রণ ব্যবস্থা বেছে নিন। একটি উপযুক্ত ফলক একাই প্রতিষ্ঠিত করে না যে মেশিন, গার্ড এবং নিষ্কাশন সরঞ্জাম উপযুক্ত।
কোণ পেষকদন্ত মাপ: নাগাল এবং পরিচালনার জন্য ব্যাস চয়ন করুন
কোণ পেষকদন্তের আকার সাধারণত তার উদ্দেশ্য চাকা বা ডিস্কের নামমাত্র ব্যাস বোঝায়। সাধারণ বাজারের ক্লাস 100, 115, 125, 150, 180 এবং 230 মিমি অন্তর্ভুক্ত। এগুলি বিভিন্ন মেশিনের বর্ণনা দেয়; এগুলি ডিস্কের একটি তালিকা নয় যা একটি গ্রাইন্ডারে লাগানো যেতে পারে।
| নামমাত্র ডিস্ক ক্লাস | নির্বাচনের জোর | কি এখনও নিশ্চিতকরণ প্রয়োজন |
|---|---|---|
| 100/115/125 মিমি | অ্যাক্সেস, হ্যান্ডলিং, এবং ছোট কাজের জন্য প্রয়োজনীয় নাগাল। | প্রকৃত কাটিং ক্ষমতা, অনুমোদিত আনুষাঙ্গিক, গ্রিপ, এবং স্থানীয় ভোগ্য সরবরাহ। |
| 150 মিমি | একটি ভিন্ন টুল এবং সংযুক্তি প্যাকেজ সহ অতিরিক্ত নাগাল। | ওজন, মাউন্ট, গতি, এবং উদ্দেশ্য অপারেশন জন্য উপযুক্ততা. |
| 180 / 230 মিমি | বৃহত্তর সংযুক্তি এবং কাজ তাদের নাগালের প্রয়োজন. | রেটেড ক্ষমতা, অপারেটিং স্পেস, সাপোর্ট, পাওয়ার সাপ্লাই, এবং অপারেটর কন্ট্রোল। |
ডিস্ক ব্যাস সঠিক কাটিয়া গভীরতা নির্দিষ্ট করে না
সম্পূর্ণ ডিস্ক ব্যাসার্ধ কাটিয়া গভীরতা হিসাবে উপলব্ধ নয়. ফ্ল্যাঞ্জ, গিয়ার হেড, গার্ড, অ্যাপ্রোচ অ্যাঙ্গেল এবং ডিস্ক পরিধান ব্যবহারযোগ্য নাগালের উপর প্রভাব ফেলে। নির্দিষ্ট সেটআপের জন্য প্রস্তুতকারকের কাটিং-ক্ষমতার তথ্য ব্যবহার করুন, তারপর ওয়ার্কপিসে অ্যাক্সেস নিশ্চিত করুন।
একটি বৃহত্তর বাইরের ব্যাস এছাড়াও প্রমাণ করে না যে একটি টুল দ্রুত উপাদান অপসারণ করবে। সংযুক্তি, লোড এবং টুল ডিজাইন সেই তুলনার অংশ থেকে যায়। সবচেয়ে বড় আকারের উপলব্ধের পরিবর্তে কাজের জন্য প্রয়োজনীয় নাগালের কিনুন।
শুধুমাত্র যেখানে কাজের অনুমতি দেয় সেখানেই মানসম্মত করুন
ডিস্ট্রিবিউটর বা ওয়ার্কশপ ফ্লিটের জন্য, কম সামঞ্জস্যপূর্ণ ডিস্কের আকার স্টকিংকে সহজ করতে পারে। মানসম্মত করার আগে গ্রাহকের কাজ এবং স্থানীয় প্রাপ্যতা পরীক্ষা করুন। ব্যতিক্রমী কাজের জন্য একটি বড় হাতিয়ার রাখা প্রতিটি অপারেটরকে একটি বড় মেশিন সরবরাহ করার চেয়ে বেশি ব্যবহারিক হতে পারে।
কোণ পেষকদন্ত ওয়াট: ইনপুট শক্তি এবং লোড কর্মক্ষমতা
একটি পাওয়ার রেটিং একটি টুল বর্ণনা করতে সাহায্য করে, কিন্তু এটি সমাপ্ত কাজের পরিমাপ নয়। স্পেসিফিকেশন বৈদ্যুতিক ইনপুট, যান্ত্রিক আউটপুট, বা একটি স্বল্পমেয়াদী অবস্থা বর্ণনা করে কিনা তা স্থাপন করুন। এই মানগুলি একে অপরের জন্য প্রতিস্থাপিত হতে পারে না।
একই প্রসঙ্গে রেটিং তুলনা করুন
BOSI S1M-08-100A-কে 750 W এবং S1M-BS11-100A-কে 1200 W-তে তালিকাভুক্ত করেছে, উভয়ই একটি 100 মিমি চাকা এবং 11,000 r/min নো-লোড গতি। তালিকাভুক্ত পাওয়ার অনুপাত হল 1200/750 = 1.6। এটি কাটার গতি, টর্ক বা পরিষেবা জীবনের 1.6 গুণ স্থাপন করে না। প্রকাশিত পরিসংখ্যান হলকালো ওয়ারিয়র পণ্য পাতা.
একটি AC টুলের জন্য, একটি বর্তমান রেটিং এর সরবরাহ-ভোল্টেজ প্রসঙ্গও প্রয়োজন। amps দ্বারা ভোল্ট গুন করলে আপাত ইনপুট পাওয়ার পাওয়া যায়; এটি যান্ত্রিক আউটপুট স্থাপন করে না। একটি আউটপুট-পাওয়ার উপসংহার আঁকার আগে ক্ষতি এবং বৈদ্যুতিক অপারেটিং অবস্থার জন্য অবশ্যই হিসাব করতে হবে।
স্বাভাবিক অপারেশন থেকে আলাদা ওভারলোড পরিসংখ্যান
দBOSI কোণ নাকাল মেশিন পাতাএকটি 3800 ওয়াট ওভারলোড চিত্রকে স্বল্প-মেয়াদী শিখর হিসাবে বর্ণনা করে৷ এই শিখরটি বড় মডেলের ক্রমাগত রেটিং স্থাপন করে না। প্রকৃত নেমপ্লেট এবং অপারেটিং নির্দেশাবলী থেকে নির্বাচন করুন, তারপরে উদ্দেশ্যমূলক কাজের চক্রটি মূল্যায়ন করুন।
লোড অধীনে দরকারী আউটপুট জন্য দেখুন
একটি কম আকারের পেষকদন্ত অতিরিক্ত লোডের অধীনে কাজের গতি হারাতে পারে। ফিড জোর করে গরম করার এবং বাঁধার ঝুঁকি বাড়াতে পারে অমিল সমাধানের পরিবর্তে। সমাপ্ত গ্রহণযোগ্য কাট, প্রয়োজনীয় বিরতি, এবং একই অবস্থার অধীনে ডিস্ক খরচ তুলনা করুন। বাক্সে একটি উচ্চ সংখ্যা সেই রেকর্ড প্রতিস্থাপন করতে পারে না।
কোণ গ্রাইন্ডার RPM: নো-লোড গতি, রিম গতি এবং পরিবর্তনশীল গতি
RPM প্রতি মিনিটে বিপ্লব বর্ণনা করে। নো-লোড RPM হল কাজের কাট বা গ্রাইন্ডিং লোড ছাড়া গতি। এটি একটি অপারেটিং অবস্থা সনাক্ত করতে এবং সংযুক্তি সামঞ্জস্যের মূল্যায়ন করতে সহায়তা করে; এটি উপাদান-অপসারণের হার নির্দিষ্ট করে না।
ব্যাসের সাথে একসাথে গতি পড়ুন
একটি ডিস্কের বাইরের প্রান্তে গণনা করা গতি হল v = π × D × n / 60, যেখানে D এর ব্যাস মিটারে এবং n হল r/min। একটি বৃহত্তর ডিস্কের RPM কম হলেও দ্রুত গতিশীল প্রান্ত থাকতে পারে।
বিভিন্ন RPM, ভিন্ন ব্যাস
100 মিমি · 12,000 আর/মিনিট
62.8 মি/সেকেন্ড
গণনা করা নো-লোড রিম গতি।
150 মিমি · 9,000 আর/মিনিট
70.7 মি/সেকেন্ড
গণনা করা নো-লোড রিম গতি।
230 মিমি · 6,000 আর/মিনিট
72.3 m/s
গণনা করা নো-লোড রিম গতি।
100 মিমি / 12,000 r/মিনিট সংমিশ্রণটি প্রদর্শিত হয়৷ব্ল্যাক ওয়ারিয়র স্পেসিফিকেশন; অন্যান্য সমন্বয় প্রদর্শিতকোণ নাকাল মেশিন স্পেসিফিকেশন. উপরের দুটি 100 মিমি, 11,000 r/মিনিট উদাহরণের জন্য, একই গণনা প্রায় 57.6 m/s দেয়।
সংযুক্তি এবং ফিনিস জন্য সমন্বয় চয়ন করুন
পরিবর্তনশীল গতি কার্যকর হয় যখন অনুমোদিত সংযুক্তি বা পছন্দসই ফিনিস একটি ভিন্ন গতির জন্য কল করে। টুলটিকে অবশ্যই সেই সেটিংসে উপযুক্ত নিয়ন্ত্রণ এবং কার্যক্ষমতা প্রদান করতে হবে। সামঞ্জস্যযোগ্য RPM সহ একটি গ্রাইন্ডার স্বয়ংক্রিয়ভাবে প্রতিটি পলিশিং মেশিনের বিকল্প নয়।
একটি বড় আকারের বা অন্যথায় অননুমোদিত সংযুক্তি মাউন্ট করার অনুমতি হিসাবে একটি হ্রাস সেটিং ব্যবহার করবেন না। ব্যাস, মাউন্টিং, গার্ডিং এবং গতির প্রয়োজনীয়তা সবই এখনও প্রযোজ্য।
ডিস্ক সামঞ্জস্য: আর্বর আকার, টাকু থ্রেড, flanges, এবং গার্ড
সম্পূর্ণ মাউন্ট স্পেসিফিকেশন পরীক্ষা করুন, শুধুমাত্র ডিস্ক ব্যাস নয়।একটি আনুষঙ্গিক তালিকায় "আর্বর আকার" প্রায়শই কেন্দ্রের বোরকে বোঝায়, যখন একটি গ্রাইন্ডার স্পেসিফিকেশন আলাদাভাবে এর টাকু থ্রেড তালিকাভুক্ত করতে পারে। প্রতিটি মাত্রা কি বর্ণনা করে তা নিশ্চিত করুন।
থ্রেড থেকে বোর আলাদা করুন
BOSI এরলি-আয়ন ব্রাশলেস অ্যাঙ্গেল গ্রাইন্ডারএকটি 100 মিমি চাকা, 16 মিমি চাকা বোর এবং M10 স্পিন্ডেল থ্রেড তালিকাভুক্ত করে। 16 মিমি বোর এবং M10 থ্রেড মাউন্টিং বিন্যাসের বিভিন্ন অংশ বর্ণনা করে। তারা বিনিময়যোগ্য মাত্রা নয়, এবং তারা সব গ্রাইন্ডারের জন্য সর্বজনীন স্পেসিফিকেশন নয়।
| চেক করুন | সমাধানের জন্য প্রশ্ন |
|---|---|
| ব্যাস এবং সংযুক্তি ফর্ম | এই আকার এবং সংযুক্তির ধরন কি মডেল এবং অপারেশনের জন্য অনুমোদিত? |
| বোর বা থ্রেডেড ফিটিং | সংযুক্তি কি নির্দিষ্ট লোকেটিং এবং মাউন্টিং ব্যবস্থার সাথে মেলে? |
| Flanges এবং বন্ধন | সঠিক অংশ এবং সমাবেশ নির্দেশাবলী সরবরাহ করা হয়? |
| গতি রেটিং | পেষকদন্তের সর্বোচ্চ গতি বা তার চেয়ে বেশি জন্য সংযুক্তি রেট করা হয়েছে? |
| উপাদান এবং অপারেশন | কাটিং, ফেস গ্রাইন্ডিং, ক্লিনিং বা ফিনিশিং কি সেই সংযুক্তির জন্য স্পষ্টভাবে অনুমোদিত? |
| গার্ড | নির্দিষ্ট গার্ড এই অনুমোদিত সমন্বয় স্যুট? |
CCOHS পোর্টেবল-গ্রাইন্ডার নির্দেশিকানির্দিষ্ট করে যে সংযুক্তির গতির রেটিং অবশ্যই গ্রাইন্ডারের সর্বোচ্চ গতির সমান বা অতিক্রম করতে হবে। এটি ভুল-আকারের গ্রাইন্ডারে একটি সংযুক্তি জোর করে বা এর মাউন্টিং গর্ত পরিবর্তন করার বিরুদ্ধেও সতর্ক করে।
অনুমোদিত অপারেশন মেলে
একটি কাটিং ডিস্ক, গ্রাইন্ডিং হুইল, ফ্ল্যাপ ডিস্ক, তারের ব্রাশ এবং ডায়মন্ড সংযুক্তির বিভিন্ন কাজের প্রয়োজনীয়তা রয়েছে। উপাদান সামঞ্জস্য এবং সঠিক পণ্যের জন্য অনুমোদিত যোগাযোগ পদ্ধতি নিশ্চিত করুন. রঙ, চেহারা, বা একটি আনুষঙ্গিক টাকু সম্মুখের আঁটসাঁট করা যেতে পারে যে থেকে উপযুক্ততা অনুমান করবেন না।
OSHA এরপোর্টেবল পাওয়ার টুল নির্দেশিকাকেন প্রস্তুতকারক-অনুমোদিত সংযুক্তিগুলি গুরুত্বপূর্ণ তা ব্যাখ্যা করে এবং উদ্দিষ্ট ঘষিয়া তুলিয়া ফেলিতে সক্ষম সংযুক্তিগুলির জন্য করাত ব্লেডগুলি প্রতিস্থাপনের বিষয়ে সতর্ক করে৷ অনুমোদিত সংমিশ্রণকে ক্রয় ইউনিট হিসাবে বিবেচনা করুন।
কর্ডেড বনাম কর্ডলেস অ্যাঙ্গেল গ্রাইন্ডার: কাজের চক্রের জন্য বেছে নিন
একটি কর্ড গ্রাইন্ডার ব্যাটারি পরিবর্তন এড়ায় কিন্তু একটি উপযুক্ত সরবরাহ এবং তারের ব্যবস্থা প্রয়োজন। একটি কর্ডলেস গ্রাইন্ডার ব্যাটারি এবং চার্জিং প্রয়োজনীয়তা যোগ করার সময় বিচ্ছুরিত কাজের উপর সেটআপ সীমাবদ্ধতা কমাতে পারে। প্রয়োজনীয় বাধা সহ অতিবাহিত কাজের সময় এবং গ্রহণযোগ্য আউটপুট তুলনা করুন।
সম্পূর্ণ কর্ডলেস কিট তুলনা করুন
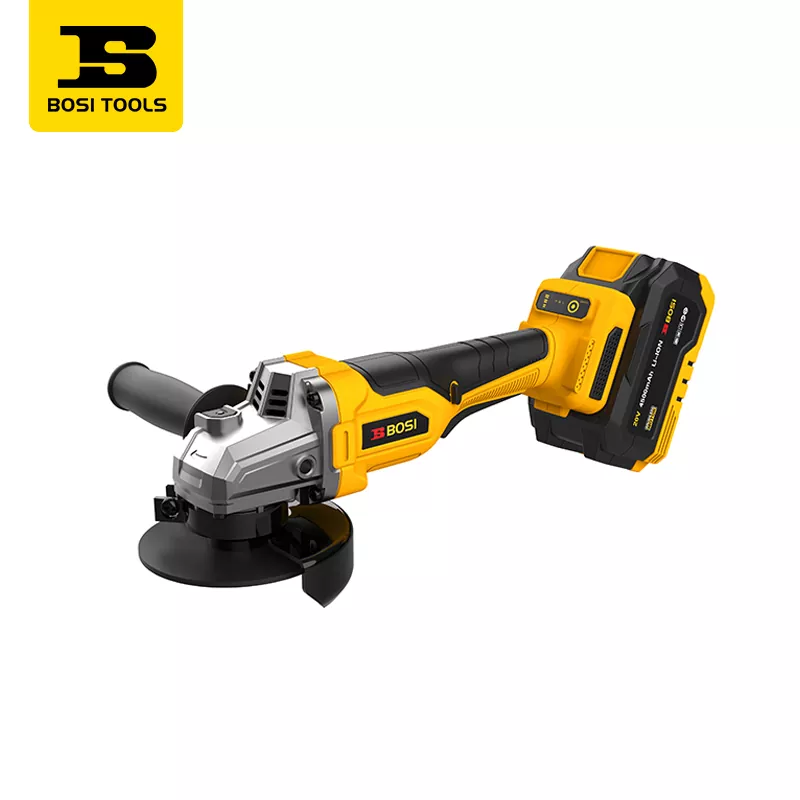
সঠিক ব্যাটারি মডেল, ক্ষমতা, চার্জার, সরবরাহকৃত পরিমাণ এবং ইনস্টল করা ওজন তালিকাভুক্ত করুন। একটি অতিরিক্ত ব্যাটারি শুধুমাত্র একটি চার্জিং প্ল্যানের মধ্যেই কার্যকর যা কাজের চাপের জন্য উপযুক্ত৷ দুটি ব্যাটারি এবং একটি চার্জার, নিজেরাই, নিরবচ্ছিন্নভাবে সারাদিন উত্পাদন প্রমাণ করে না।
ব্যাটারির ক্ষমতা রানটাইম গ্যারান্টি নয়
একই ভোল্টেজের ভিত্তিতে, বৃহত্তর Ah বৃহত্তর নামমাত্র চার্জ ক্ষমতার প্রতিনিধিত্ব করে, তবে রানটাইম লোড, ব্যবহারযোগ্য শক্তি, প্যাক অবস্থা এবং অপারেটিং সীমার উপরও নির্ভর করে। একটি 6.0/4.0 ধারণক্ষমতার অনুপাতকে নিশ্চিত 1.5-গুণ রানটাইম দাবিতে পরিণত করবেন না৷ নির্দিষ্ট প্যাকগুলির সাথে উদ্দেশ্যমূলক কাজটি পরিমাপ করুন।
সঠিক মডেল দ্বারা ব্যাটারি এবং চার্জার সামঞ্জস্য নিশ্চিত করুন. সমান ভোল্টেজ লেবেল বৈদ্যুতিক, যান্ত্রিক, বা নিয়ন্ত্রণ সামঞ্জস্য স্থাপন করে না। আমাদেরকর্ডলেস পাওয়ার-টুল কেনার গাইডবৃহত্তর প্ল্যাটফর্ম এবং কিট সিদ্ধান্ত কভার করে।
মোটর টাইপকে পাওয়ার সোর্স থেকে আলাদা রাখুন
ব্রাশলেস মোটর কম্যুটেশন বর্ণনা করে; কর্ডলেস সরবরাহ ব্যবস্থা বর্ণনা করে। একটি ব্রাশবিহীন মোটর কার্বন-ব্রাশের যোগাযোগকে সরিয়ে দেয়, কিন্তু সম্পূর্ণ গ্রাইন্ডারে এখনও বিয়ারিং, গিয়ারিং, নিয়ন্ত্রণ এবং অন্যান্য পরিষেবার প্রয়োজন রয়েছে। একটি মোটর লেবেল রক্ষণাবেক্ষণ-মুক্ত অপারেশন স্থাপন করে এমন ধারণা না করে পুরো পণ্যটির মূল্যায়ন করুন।
নিয়ন্ত্রণ, নিরাপত্তা বৈশিষ্ট্য, এবং ধুলো ব্যবস্থাপনা
এটি লাগানো আছে কিনা তা জিজ্ঞাসা করার আগে একটি নিয়ন্ত্রণ কী করে তা জিজ্ঞাসা করুন। একটি পুশ বোতাম, স্লাইড সুইচ এবং ক্রমাগত-চাপ নিয়ন্ত্রণ বিভিন্ন বর্ণনা। একটি ফটোতে একটি অবস্থান বা আকৃতি অপারেটিং আচরণ নিশ্চিত করতে পারে না।
সুইচ অফ এবং ব্রেক করা বিভিন্ন ফাংশন
একটি ক্রমাগত-চাপ সুইচ মুক্তি ড্রাইভ শক্তি অপসারণ; থামার সময় মেশিন এবং যে কোন লাগানো ব্রেক এর উপর নির্ভর করে। সফট স্টার্ট স্টার্টআপ পরিচালনা করে, রিস্টার্ট প্রোটেকশন অ্যাড্রেস একটি বিঘ্নিত সরবরাহ, এবং কিকব্যাক-প্রতিক্রিয়া বৈশিষ্ট্যগুলি নির্দিষ্ট অপারেটিং ইভেন্টগুলিকে সম্বোধন করে। মডেলের জন্য আলাদাভাবে প্রতিটি ফাংশন নিশ্চিত করুন।
কনফিগার করা টুলটিকে তার প্রয়োজনীয় হ্যান্ডলগুলি এবং উদ্দেশ্যযুক্ত ব্যাটারি বা তারের ব্যবস্থা সহ হ্যান্ডেল করুন। গ্রিপ পরিধি, ভারসাম্য, সুইচ অ্যাক্সেস এবং কাজের জায়গা বেয়ার-টুল ওজনের একটি ছোট পার্থক্যের চেয়ে বেশি গুরুত্বপূর্ণ। সিসিওএইচএস দুই হাতের আঁকড়ে ধরার পরামর্শ দেয় এবং গ্রাইন্ডার নিচে সেট করার আগে সংযুক্তি বন্ধ না হওয়া পর্যন্ত অপেক্ষা করে। তার দেখুনপোর্টেবল পেষকদন্ত নির্দেশিকা.
সেটআপের অংশ হিসাবে ধুলো নিয়ন্ত্রণ চয়ন করুন
কংক্রিট এবং রাজমিস্ত্রির কাজে একটি সামঞ্জস্যপূর্ণ কাফন এবং ধুলো-সংগ্রহ ব্যবস্থার প্রয়োজন হতে পারে। মেশিনটি নির্বাচন করার আগে ফিট, নিষ্কাশন প্রয়োজনীয়তা এবং টাস্কের এক্সপোজার নিয়ন্ত্রণগুলি পরীক্ষা করুন। একটি জেনেরিক মাস্ক বা একটি অযাচাইকৃত ভ্যাকুয়াম সংযোগ একটি সম্পূর্ণ সরঞ্জাম স্পেসিফিকেশন নয়।
নির্দিষ্ট মার্কিন নির্মাণ কাজের জন্য, OSHA এরহ্যান্ডহেল্ড-গ্রাইন্ডার সিলিকা ফ্যাক্ট শীটধুলো-সংগ্রহ ব্যবস্থা এবং উদ্দেশ্য-পরিকল্পিত সমন্বিত জল-বিতরণ সরঞ্জাম বর্ণনা করে। এর ভেজা-পদ্ধতি বিধানগুলি একটি সাধারণ শুষ্ক-ব্যবহারের গ্রাইন্ডারে জল যোগ করার অনুমতি দেয় না। সরঞ্জাম নির্দেশাবলী এবং কর্মক্ষেত্রে প্রযোজ্য প্রয়োজনীয়তা অনুসরণ করুন।
BOSI কোণ পেষকদন্ত কনফিগারেশন তুলনা
নিম্নলিখিত উদাহরণগুলি দেখায় কেন সম্পূর্ণ কনফিগারেশন একটি উদ্ধৃতির সাথে সম্পর্কিত। এগুলি প্রকাশিত পণ্যের স্পেসিফিকেশন, নিয়ন্ত্রিত কর্মক্ষমতা র্যাঙ্কিং নয়। আগে আলোচিত সাধারণ আকারের ক্লাসগুলির অর্থ এই নয় যে প্রতিটি BOSI সিরিজে প্রতিটি আকার উপলব্ধ।
| কনফিগারেশন | প্রকাশিত পাওয়ার বা সরবরাহ | ডিস্ক ব্যাস | নো-লোড গতি | নির্বাচন প্রশ্ন |
|---|---|---|---|---|
| কালো ওয়ারিয়র S1M-08-100A | 750 W | 100 মিমি | 11,000 r/মিনিট | এই কনফিগারেশনটি কি উদ্দেশ্যমূলক কাজ এবং চক্রটি সম্পূর্ণ করে? |
| Black Warrior S1M-BS11-100A | 1200 ওয়াট | 100 মিমি | 11,000 r/মিনিট | একই কাজের অবস্থার অধীনে কি দরকারী পার্থক্য প্রদর্শিত হয়? |
| অ্যাঙ্গেল গ্রাইন্ডিং মেশিন, 150 মিমি বিকল্প | 1600 ওয়াট | 150 মিমি | 9000 বা 8200 r/min | কোন সঠিক সংস্করণ এবং অনুমোদিত সংযুক্তি অপারেশন স্যুট? |
| অ্যাঙ্গেল গ্রাইন্ডিং মেশিন, 230 মিমি বিকল্প | 10 ক | 230 মিমি | 6000 r/মিনিট | প্রকৃত বৈদ্যুতিক কনফিগারেশন, নাগাল এবং হ্যান্ডলিং কি উপযুক্ত? |
| লি-আয়ন ব্রাশলেস অ্যাঙ্গেল গ্রাইন্ডার | 20 ভি; 4.0 বা 6.0 আহ | 100 মিমি | পুশ-বোতাম: 3500/6000/8500; সাইড-সুইচ: 3500/6000/8000 r/min | কোন সুইচ সংস্করণ, প্যাক এবং কাজের গতির সমন্বয় প্রয়োজন? |
| বাম্বলবি ব্রাশলেস লিথিয়াম ব্যাটারি অ্যাঙ্গেল গ্রাইন্ডার | 20 ভি; 4.5 আহ | 100 মিমি | 3600/6700/8800 r/min | সম্পূর্ণ সরবরাহকৃত কিট কি কাজের চক্রকে সমর্থন করে? |
সূত্র:ব্ল্যাক ওয়ারিয়র কর্ডেড সিরিজ, কোণ নাকাল মেশিন সিরিজ, লি-আয়ন ব্রাশলেস অ্যাঙ্গেল গ্রাইন্ডার, এবংবাম্বলবি সিরিজ.

দুটি 100 মিমি কর্ডের উদাহরণ একটি দরকারী তুলনা করে কারণ তাদের তালিকাভুক্ত নো-লোড গতি একই যখন পাওয়ার রেটিংগুলি আলাদা। কর্ডলেস সিরিজের জন্য, এমনকি সুইচ সংস্করণ প্রকাশিত সর্বোচ্চ গতি পরিবর্তন করে। প্রতিটি বিকল্পকে "100 মিমি গ্রাইন্ডার" এ কমিয়ে দেওয়ার পরিবর্তে অর্ডার স্পেসিফিকেশনে এই পার্থক্যগুলি রাখুন।
আমি গ্রাহকের ক্রিয়াকলাপ এবং উপলব্ধ ভোগ্যপণ্য থেকে সংক্ষিপ্ত তালিকা করব, তারপর সম্পূর্ণ নমুনার তুলনা করব। এটি একটি অনুপযুক্ত সংযুক্তি বা অ্যাক্সেসের অভাবের কারণে সৃষ্ট একটি সমস্যার জন্য সুপারিশ করা থেকে আরও শক্তিশালী বা বড় কনফিগারেশনকে রাখে।
নমুনা এবং পরিদর্শন রেকর্ড তুলনা কিভাবে
ধাতু-কাটিং নমুনার তুলনা করার সময় একই ইস্পাত বিভাগ, অনুমোদিত কাটিং-ডিস্ক স্পেসিফিকেশন, সরবরাহের শর্ত এবং কাজের চক্র ব্যবহার করুন। গ্রহণযোগ্য কাট, অতিবাহিত সময়, ডিস্ক খরচ, এবং বাধা রেকর্ড করুন। যদি একটি কনফিগারেশন পরিবর্তন হয়, সেই পরিবর্তনটি রেকর্ডে দৃশ্যমান করুন।
শুরু করার আগে ফলাফল সংজ্ঞায়িত করুন
কাটার জন্য, বিভাগ, কাটা অবস্থান এবং গ্রহণযোগ্য প্রান্তের অবস্থা উল্লেখ করুন। নাকাল জন্য, অপসারণ করার জন্য এলাকা বা উপাদানের পরিমাণ এবং অবশিষ্ট পৃষ্ঠের প্রয়োজনীয়তা সংজ্ঞায়িত করুন। একটি দ্রুত ফলাফল যা অতিরিক্ত পুনরায় কাজ করার প্রয়োজন একই আউটপুট নয়।
| রেকর্ড | অন্তর্ভুক্ত করুন | কারণ |
|---|---|---|
| টুল কনফিগারেশন | মডেল, ডিস্ক ক্লাস, গতি সেটিং, সরবরাহ; সঠিক ব্যাটারি এবং চার্জার যেখানে প্রযোজ্য। | বিভিন্ন কনফিগারেশন শনাক্তযোগ্য রাখে। |
| সংযুক্তি | পণ্য স্পেসিফিকেশন, আকার, উপাদান উপযুক্ততা, প্রাথমিক অবস্থা, এবং মাউন্ট বিন্যাস. | মেশিন এফেক্ট থেকে আনুষঙ্গিক প্রভাব পৃথক করে। |
| ওয়ার্কপিস এবং ফিক্সচার | উপাদান, বিভাগ, প্রয়োজনীয় অপারেশন, এবং সমর্থন ব্যবস্থা. | টাস্ক পুনরাবৃত্তিযোগ্য করে তোলে। |
| গ্রহণযোগ্যতা | সম্পূর্ণ কাটা বা সংজ্ঞায়িত নাকাল ফলাফল; প্রত্যাখ্যান করে এবং পুনরায় কাজ করে। | একা কার্যকলাপের পরিবর্তে ব্যবহারযোগ্য কাজ পরিমাপ করে। |
| সময় এবং বাধা | কাজের সময়, আনুষঙ্গিক পরিবর্তন, ব্যাটারি পরিবর্তন এবং প্রয়োজনীয় বিরতি আলাদাভাবে। | পুরো চক্রটি কোথায় ব্যয় করা হয়েছে তা দেখায়। |
| ভোগ্য দ্রব্য | সম্মত পদ্ধতির অধীনে সংযুক্তি খরচ এবং প্রতিস্থাপন পয়েন্ট। | খরচ তুলনা সমর্থন করে. |
| হ্যান্ডলিং | কনফিগার করা ওজন, অ্যাক্সেস, গ্রিপ, নিয়ন্ত্রণ এবং পর্যবেক্ষণ করা কম্পন। | একটি আনুষ্ঠানিক কম্পন পরীক্ষা দাবি না করে ব্যবহারিক পার্থক্য ক্যাপচার করে। |
| পুনরাবৃত্তিযোগ্যতা | নমুনা পরিচয়, বারবার রান, শর্ত, এবং কোনো বিচ্যুতি। | একটি বিস্তৃত দাবি হওয়া থেকে একটি অনুকূল রান প্রতিরোধ করে। |
উপযুক্ত তত্ত্বাবধান এবং নিয়ন্ত্রণ সহ টুল এবং সংযুক্তি নির্দেশাবলীর মধ্যে ট্রায়ালগুলি সম্পাদন করুন। একটি মেশিনের সীমা আবিষ্কার করতে একটি স্টল জোর করবেন না. একটি সংক্ষিপ্ত অ্যাপ্লিকেশন ট্রায়াল সেই সেটআপে আচরণ স্থাপন করে; এটা সেবা জীবনের বছর স্থাপন করে না.
প্রসঙ্গে কারখানা পরিদর্শন তথ্য পড়ুন
দকালো যোদ্ধা পাতানো-লোড স্পিড এবং 0.05 মিমি-এর বেশি না স্পিন্ডেল রানআউট সহ পরিদর্শন আইটেম প্রকাশ করে। এটি কার্বন-ব্রাশের পরিধানকেও বর্ণনা করে যা 100 ঘন্টা অপারেশনের পরে মূল দৈর্ঘ্যের এক-তৃতীয়াংশের বেশি নয়। এগুলি সরবরাহকারী-প্রকাশিত পরিদর্শনের মানদণ্ড, প্রাসঙ্গিক মডেলের পরীক্ষার রেকর্ডের প্রতিস্থাপন নয়।
রানআউটের জন্য পরিমাপ পয়েন্ট এবং পদ্ধতি, ব্রাশ পরীক্ষার জন্য লোডিং এবং চক্র এবং পরীক্ষিত কনফিগারেশনের পরিচয়ের জন্য অনুরোধ করুন। একটি জ্যামিতিক রানআউট চেক একটি কম্পন-নির্গমন পরিমাপ থেকে আলাদা। একটি ব্রাশ-পরিধানের মানদণ্ড সম্পূর্ণ-সরঞ্জাম জীবন গ্যারান্টি থেকে আলাদা। এই পার্থক্যগুলি একজন ক্রেতাকে এমন প্রমাণ চাইতে সাহায্য করে যা প্রকৃত প্রয়োজনীয়তার উত্তর দেয়।
মালিকানার খরচ তুলনা করুন এবং বাল্ক-অর্ডার কনফিগারেশন নিশ্চিত করুন
সমতুল্য কিট দিয়ে শুরু করুন। একটি বেয়ার টুল, একটি ব্যাটারি সহ একটি টুল এবং একটি দুই-ব্যাটারি প্যাকেজ বিভিন্ন ক্রয়। অপারেটিং খরচের জন্য, একটি নির্দিষ্ট সময়ের মধ্যে গৃহীত আউটপুটের সাথে টুল বরাদ্দ, ভোগ্যপণ্য, শ্রম, শক্তি এবং পরিষেবার তুলনা করুন।
গ্রহণযোগ্য কাটা বা সমাপ্ত অংশ প্রতি খরচ
উভয় বিকল্পের জন্য একই আউটপুট সংজ্ঞা ব্যবহার করুন। একই সময় দুবার গণনা না করে পুনরায় কাজের শ্রম এবং প্রাসঙ্গিক বাধাগুলি গণনা করুন। একজন ডিস্ট্রিবিউটরের জন্য, আপনার নিজস্ব স্টক, পরিষেবা এবং ওয়ারেন্টি-হ্যান্ডলিং খরচ থেকে গ্রাহকের অপারেটিং সঞ্চয়গুলিকেও আলাদা করুন৷
US$20 প্রিমিয়াম এবং US$15/ঘন্টা মূল্যের শ্রম সহ একটি দৃষ্টান্তমূলক ক্রয় বিবেচনা করুন। যদি মিলিত ট্রায়ালগুলি গ্রহণযোগ্য কাট প্রতি তিন-সেকেন্ডের সঞ্চয় স্থাপন করে, শ্রম সঞ্চয় 3/3600 × US$15 = US$0.0125 প্রতি কাট। প্রিমিয়াম 1,600টি গ্রহণযোগ্য কাটছাঁটের পরে পুনরুদ্ধার করা হয়, যদি ভোগ্য, শক্তি এবং পরিষেবা খরচ সমান থাকে।
দৃষ্টান্তমূলক শ্রম-শুধু বিরতি-ইভেন
অনুমান করা প্রিমিয়াম
US$20
অতিরিক্ত ক্রয় খরচ।
শর্তসাপেক্ষে সংরক্ষণ
US$0.0125 / কাট
US$15/ঘন্টায় 3 সেকেন্ড।
খরচ পুনরুদ্ধার
1,600 গ্রহণযোগ্য কাট
US$20 ÷ US$0.0125।
এটি একটি ক্রয় সিদ্ধান্তের জন্য একটি থ্রেশহোল্ড। এটি প্রমাণ নয় যে সঞ্চয় ঘটবে, এবং একটি পাওয়ার-রেটিং অনুপাত অনুপস্থিত পরীক্ষার ফলাফল সরবরাহ করতে পারে না। যদি কাজের পরিমাণ কখনই সেই থ্রেশহোল্ডে না পৌঁছায়, তবে আপগ্রেডের প্রিমিয়ামকে ন্যায্যতা দেওয়ার জন্য অন্য একটি প্রদর্শিত সুবিধার প্রয়োজন।
অর্ডার করার আগে কনফিগারেশন লক করুন
- সঠিক মডেল, সরবরাহ ভোল্টেজ, ফ্রিকোয়েন্সি, প্লাগ এবং প্রয়োজনীয় বাজারের নথি এবং লেবেল নিশ্চিত করুন।
- কর্ডলেস কিটগুলির জন্য, ব্যাটারি এবং চার্জারের মডেল, পরিমাণ এবং সামঞ্জস্যতা নির্দিষ্ট করুন৷
- অনুমোদিত আনুষাঙ্গিক, মাউন্টিং হার্ডওয়্যার, গার্ড, হ্যান্ডলগুলি এবং অন্তর্ভুক্ত সরঞ্জামগুলির তালিকা করুন।
- পরিদর্শন পদ্ধতি, গ্রহণযোগ্যতার মানদণ্ড এবং অনুমোদিত নমুনার সনাক্তকরণের সাথে সম্মত হন।
- অর্ডারে দেখানো খুচরা যন্ত্রাংশ, পরিষেবা রুট, প্যাকেজিং এবং কনফিগারেশন নিশ্চিত করুন।
BOSI টুলস হল Ningbo Shiji Bosi Tools Co., Ltd. কনফিগারেশন অনুসন্ধানের জন্য, উপাদান, ওয়ার্কপিস বিভাগ, প্রয়োজনীয় অপারেশন, প্রত্যাশিত কাজের চক্র এবং উপলব্ধ সরবরাহ পাঠানBOSI যোগাযোগ পৃষ্ঠাঅথবা ইমেইলbosi01@bosi.cn. উদ্দেশ্যযুক্ত ডিস্ক স্পেসিফিকেশন অন্তর্ভুক্ত করুন যাতে মেশিন এবং আনুষঙ্গিক প্রয়োজনীয়তাগুলি একসাথে পর্যালোচনা করা যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
আমি কোন আকার কোণ পেষকদন্ত নির্বাচন করা উচিত?
কাজের স্থান এবং অনুমোদিত সংযুক্তির জন্য উপযোগী থাকাকালীন প্রয়োজনীয় নাগাল প্রদান করে এমন আকার চয়ন করুন। প্রকৃত মডেলের কাটিয়া ক্ষমতা এবং হ্যান্ডলিং নিশ্চিত করুন। ডিস্কের ব্যাস একা ব্যবহারযোগ্য কাটিয়া গভীরতা নির্দিষ্ট করে না।
একটি উচ্চ-ওয়াটেজ কোণ পেষকদন্ত সবসময় ভাল?
না। একটি উচ্চ পাওয়ার রেটিং দ্রুত গ্রহণযোগ্য আউটপুট, ভাল পরিচালনা, বা দীর্ঘ জীবন স্থাপন করে না। ব্যবহারযোগ্য ব্যবহার এবং বাধা সহ, উদ্দেশ্যমূলক কাজের সম্পূর্ণ কনফিগারেশনের তুলনা করুন।
আর্বার আকার টাকু থ্রেড আকার হিসাবে একই?
না। একটি আনুষঙ্গিক আর্বরের আকার সাধারণত তার কেন্দ্রের বোরকে বর্ণনা করে, যখন স্পিন্ডেল থ্রেডের আকার মেশিনে একটি থ্রেড মাউন্টিং বৈশিষ্ট্য বর্ণনা করে। উভয় নির্মাতার দ্বারা প্রয়োজনীয় সঠিক বোর, থ্রেড, ফ্ল্যাঞ্জ এবং বেঁধে রাখার ব্যবস্থা নিশ্চিত করুন।
আমি যদি গতি কম করি তবে আমি কি একটি বড় ডিস্ক ফিট করতে পারি?
একটি কম গতির সেটিং একটি বড় আকারের ডিস্ক অনুমোদন করে না। নির্দিষ্ট মাউন্টিং হার্ডওয়্যার এবং গার্ড সহ শুধুমাত্র সংযুক্তি আকার এবং মডেলের জন্য অনুমোদিত প্রকারগুলি ব্যবহার করুন৷ গতি সামঞ্জস্য শুধুমাত্র একটি প্রয়োজন.
সুইচ ছেড়ে দিলে কি অবিলম্বে ডিস্ক বন্ধ হয়ে যায়?
অবিলম্বে বন্ধ অনুমান করবেন না. সংযুক্তি ঘূর্ণন অব্যাহত থাকাকালীন একটি সুইচ শক্তি অপসারণ করতে পারে। নির্দিষ্ট নিয়ন্ত্রণ এবং ব্রেক ফাংশন পরীক্ষা করুন, এবং টুল সেট করার আগে সংযুক্তি সম্পূর্ণরূপে বন্ধ না হওয়া পর্যন্ত অপেক্ষা করুন।
বাল্ক অর্ডারের আগে ডিস্ট্রিবিউটরদের কি অনুরোধ করা উচিত?
সঠিক মেশিন এবং কিট স্পেসিফিকেশন, অনুমোদিত আনুষঙ্গিক এবং গার্ড তথ্য, প্রাসঙ্গিক পরিদর্শন রেকর্ড, প্রয়োজনীয় বাজার ডকুমেন্টেশন, এবং পরিষেবা ব্যবস্থার অনুরোধ করুন। অনুমোদিত নমুনা এবং অর্ডার স্পেসিফিকেশন সারিবদ্ধ রাখুন।
কাজটি সম্পূর্ণ করে এমন কনফিগারেশন নির্বাচন করুন
টাস্ক নির্দিষ্ট করুন, অনুমোদিত মেশিন-এবং-ডিস্ক সমন্বয় নিশ্চিত করুন এবং একটি সংজ্ঞায়িত গ্রহণযোগ্য ফলাফলের সাথে নমুনার তুলনা করুন। স্টকিং মূল্যের কনফিগারেশন হল গ্রাহকের কাজের সাথে মানানসই এবং ধারাবাহিকভাবে সরবরাহ এবং পরিষেবা করা যেতে পারে।
সম্পর্কিত খবর
- কর্ডলেস ইমপ্যাক্ট রেঞ্চ কেনার নির্দেশিকা: টর্ক, ড্রাইভের আকার এবং ব্যাটারি নির্বাচন
- ব্রাশলেস বনাম ব্রাশড ড্রিলস: পার্থক্য, কর্মক্ষমতা এবং খরচ
- ড্রিল বিটের ধরন এবং ব্যবহার: কাঠ, ধাতু এবং কংক্রিটের জন্য কীভাবে চয়ন করবেন
- হাতুড়ি ড্রিল বনাম রোটারি হাতুড়ি: কংক্রিটের জন্য আপনার কোনটি প্রয়োজন?
- কর্ডলেস ড্রিল কেনার গাইড: কীভাবে সঠিক ড্রিল এবং কিট চয়ন করবেন
- কর্ডলেস পাওয়ার টুলস কীভাবে চয়ন করবেন: স্পেস, ব্যাটারি এবং টুল সিস্টেম





-
E-mail
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি