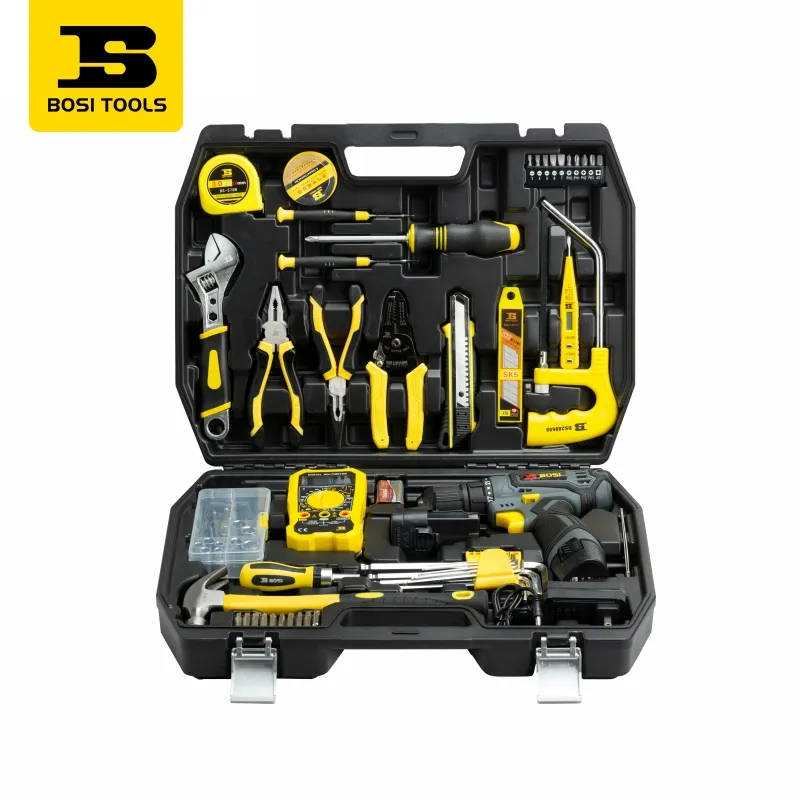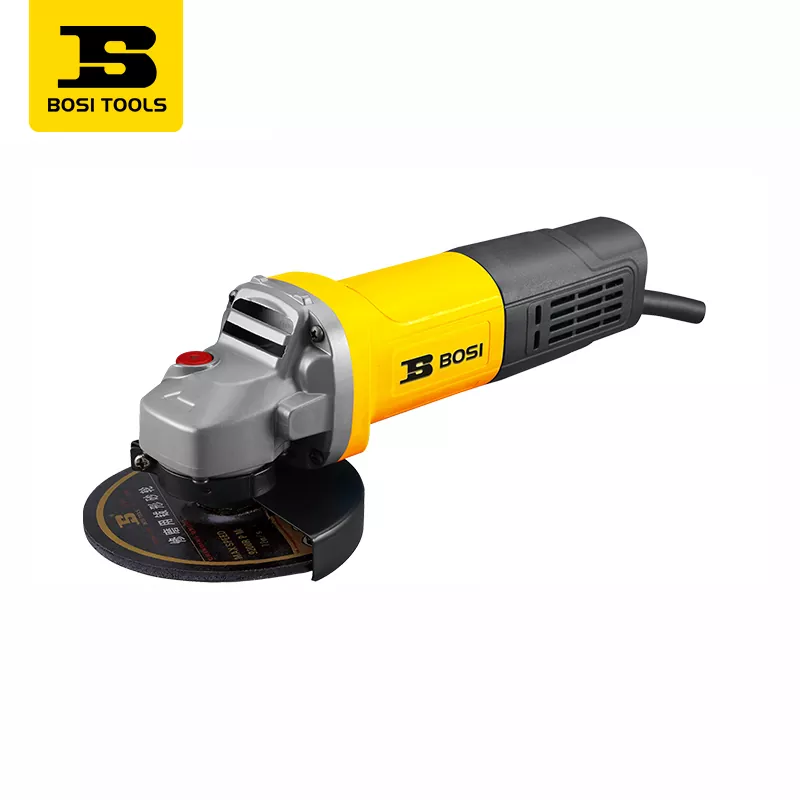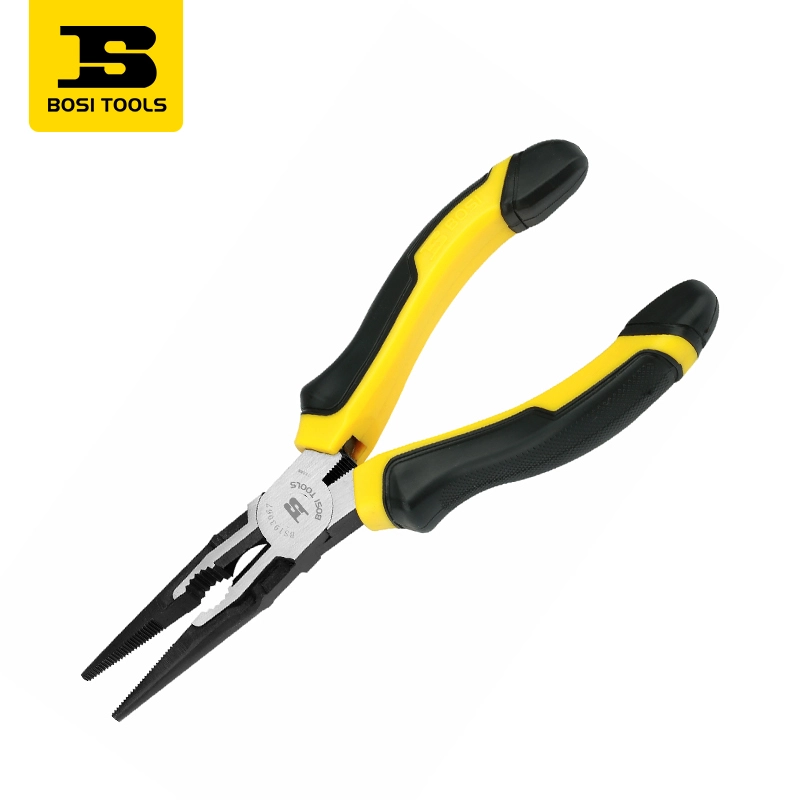
দ্বারাBOSI টুলস
হ্যান্ড টুল মানুষের প্রচেষ্টা ব্যবহার করে; পাওয়ার টুল বাহ্যিক শক্তির উৎস ব্যবহার করে, যেমন বিদ্যুৎ বা সংকুচিত বাতাস।ম্যানুয়াল টুলগুলি বেছে নিন যখন অ্যাক্সেস, ছোট সামঞ্জস্য, বা একটি ছোট সেটআপ তাদের পক্ষে। বারবার কাজ বা উপাদান অপসারণ সরঞ্জাম এবং প্রস্তুতি ন্যায্যতা যখন চালিত সরঞ্জাম চয়ন করুন.
হ্যান্ড টুলস বনাম পাওয়ার টুলের তুলনা করার সময়, আমি সমাপ্ত কাজ দিয়ে শুরু করি: প্রয়োজনীয় ফিট, কাট, হোল বা বেঁধে রাখার ফলাফল। তারপর আমি সম্পূর্ণ কাজের পদ্ধতি তুলনা. একটি দ্রুত মোটর শুধুমাত্র তখনই উপযোগী যদি প্রক্রিয়াটি এখনও একটি গ্রহণযোগ্য অংশ প্রদান করে।
এই নির্দেশিকা মধ্যে
হ্যান্ড টুল বনাম পাওয়ার টুলস: মূল পার্থক্য
শক্তির উৎস পরিবর্তন করে যে আপনি কীভাবে কাজ করেন। এটি নিজেই, নির্ভুলতা, নিরাপত্তা, বা সর্বনিম্ন খরচ স্থাপন করে না। আপনার নির্দিষ্ট অপারেশনের জন্য কী পরীক্ষা করা দরকার তা সনাক্ত করতে এই তুলনাটি ব্যবহার করুন।
| ফ্যাক্টর | হাত সরঞ্জাম | পাওয়ার টুলস | কি পছন্দ সিদ্ধান্ত নেয়? |
|---|---|---|---|
| শক্তি সরবরাহ | ফোর্স অপারেটর থেকে আসে। | একটি মোটর বা অন্য একটি বাহ্যিক উত্স কার্যকরী শক্তি সরবরাহ করে। | উপলব্ধ শক্তি, কাজের অবস্থান, এবং সরঞ্জাম উপযুক্ততা। |
| প্রস্তুতি | একটি উপযুক্ত টুল একটি সংক্ষিপ্ত অবস্থা এবং ফিট চেক পরে প্রস্তুত হতে পারে. | একটি আনুষঙ্গিক, সেটিংস, গার্ড, একটি ব্যাটারি, বা একটি সরবরাহ সংযোগের প্রয়োজন হতে পারে৷ | কর্মক্ষেত্র সহ উভয় পদ্ধতির জন্য প্রস্তুতি গণনা করুন। |
| বারবার কাজ | বারবার স্ট্রোক বা বাঁক অপারেটরের প্রচেষ্টা যোগ করে। | চালিত গতি বারবার ম্যানুয়াল প্রচেষ্টা কমাতে পারে। | ব্যাচ আকার, সম্পূর্ণ চক্র সময়, এবং ergonomic মূল্যায়ন. |
| নিয়ন্ত্রণ এবং নির্ভুলতা | সরাসরি প্রতিক্রিয়া ছোট সমন্বয় সাহায্য করতে পারে. | গাইড, ফিক্সচার এবং নিয়ন্ত্রিত সেটিংস সামঞ্জস্যপূর্ণ ফলাফল সমর্থন করতে পারে। | সহনশীলতা এবং ফলাফল কিভাবে পরিমাপ করা হবে। |
| অ্যাক্সেস | একটি কমপ্যাক্ট ম্যানুয়াল টুল একটি সীমাবদ্ধ জায়গায় পৌঁছাতে পারে। | বডি, ব্যাটারি, আনুষঙ্গিক, এবং যে কোনও পায়ের পাতার মোজাবিশেষ বা তারের ছাড়পত্র প্রয়োজন। | পুরো গতি এবং প্রত্যাহারের পথ পরীক্ষা করুন। |
| শারীরিক চাহিদা | গ্রিপ বল, ভঙ্গি এবং পুনরাবৃত্তি এখনও গুরুত্বপূর্ণ। | ওজন, প্রতিক্রিয়া বল, ট্রিগার ব্যবহার, শব্দ, এবং কম্পন ব্যাপার হতে পারে। | টুল, ব্যবহারকারী এবং ওয়ার্কস্টেশন একসাথে মূল্যায়ন করুন। |
| মালিকানা খরচ | ভোগ্যপণ্য, রক্ষণাবেক্ষণ এবং শ্রম অন্তর্ভুক্ত করুন। | এছাড়াও পাওয়ার সিস্টেম, আনুষাঙ্গিক, সার্ভিসিং এবং ডাউনটাইম বিবেচনা করুন। | প্রত্যাশিত কাজের চাপে গৃহীত কাজের প্রতি খরচের তুলনা করুন। |
Ergonomics তার নিজস্ব চেক প্রাপ্য. চালিত সেটআপের ওজন, গ্রিপ, নাগাল এবং প্রতিক্রিয়া শক্তির সাথে ম্যানুয়াল কাজের জন্য প্রয়োজনীয় বারবার বল তুলনা করুন। বিচারে অপারেটরের কাজের অবস্থান অন্তর্ভুক্ত করুন।
হ্যান্ড টুল কি?
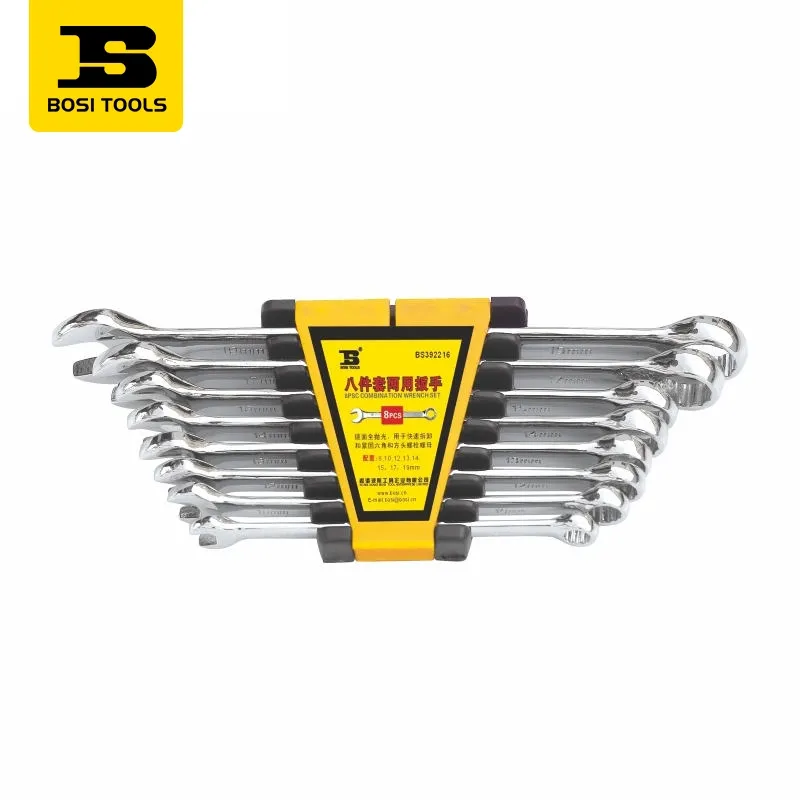
এই তুলনাতে, হ্যান্ড টুল হ'ল ম্যানুয়ালি চালিত টুল যা মানুষের প্রচেষ্টাকে আঁকড়ে ধরতে, ঘুরাতে, আঘাত করতে, কাটতে বা আকৃতির উপাদানকে ব্যবহার করে।স্ক্রু ড্রাইভার, স্প্যানার, র্যাচেট, প্লায়ার, হাতুড়ি, ফাইল এবং ম্যানুয়াল করাত সাধারণ উদাহরণ।
একটি র্যাচেট মেকানিজম পরিবর্তন করে কিভাবে একটি হ্যান্ডেল আন্দোলন প্রেরণ করে; এটি সরঞ্জামটিকে বৈদ্যুতিকভাবে চালিত করে না। একইভাবে, একটি ম্যানুয়াল ক্ল্যাম্প একটি ওয়ার্কপিস ধরে রাখতে পারে যখন একটি চালিত সরঞ্জাম কাটা বা তুরপুন সম্পাদন করে।
যখন আপনার ওয়ার্কপিসে সোজা সেটআপ বা সরাসরি প্রতিক্রিয়ার প্রয়োজন হয় তখন ম্যানুয়াল সরঞ্জামগুলি দরকারী। তাদের উপযুক্ততা এখনও টাস্ক উপর নির্ভর করে. একটি লম্বা ড্রাইভারের সাথে একটি স্ক্রু পৌঁছানো সাহায্য করে না যদি বিটটি তার অবকাশে চারপাশে বসতে না পারে।
পাওয়ার টুল কি?
একটি কাজের জন্য প্রয়োজনীয় গতি বা বল তৈরি করতে পাওয়ার টুলগুলি একটি বাহ্যিক শক্তির উত্স ব্যবহার করে।একটি ড্রিল একটু ঘোরে; একটি আদান-প্রদানকারী করাত একটি ব্লেডকে সামনে পিছনে নিয়ে যায়। অপারেটর এখনও অবস্থান, সমর্থন, এবং টুল নিয়ন্ত্রণ.
পাওয়ার সোর্স দ্বারা পাওয়ার টুলের প্রকার
- কর্ডযুক্ত বৈদ্যুতিক সরঞ্জামএকটি তারের মাধ্যমে বিদ্যুৎ আঁকুন। কাজের অংশ হিসাবে সরবরাহ সংযোগ এবং তারের রুট পরিকল্পনা করুন।
- কর্ডলেস বৈদ্যুতিক সরঞ্জামএকটি ব্যাটারি থেকে বিদ্যুৎ আঁকুন। নির্বাচনের মধ্যে চার্জিং, সামঞ্জস্যপূর্ণ প্যাক এবং টুলের কাজের ওজন অন্তর্ভুক্ত করুন।
- বায়ুসংক্রান্ত সরঞ্জামসংকুচিত বায়ু ব্যবহার করুন। তাদের একটি উপযুক্ত বায়ু সরবরাহ, পায়ের পাতার মোজাবিশেষ এবং সংযোগ প্রয়োজন।
এগুলি সাধারণ কর্মশালার উদাহরণ। অন্যান্য পোর্টেবল পাওয়ার-টুল ক্যাটাগরির মধ্যে তরল-জ্বালানি, জলবাহী, এবং পাউডার-অ্যাকুয়েটেড টুলস অন্তর্ভুক্ত। প্রতিটির নিজস্ব অপারেটিং শর্ত এবং সতর্কতা রয়েছে।
কর্ডলেস টুল এক ধরনের পাওয়ার টুল। একটি ব্যাটারি টুলে পাওয়ার ক্যাবলের প্রয়োজনীয়তা দূর করে, কিন্তু কাজের পরিবেশ এবং উদ্দিষ্ট অ্যাপ্লিকেশন পরীক্ষা করার প্রয়োজনকে সরিয়ে দেয় না।
সাধারণ হাত এবং পাওয়ার সরঞ্জাম: উদাহরণ এবং ব্যবহার
একটি দরকারী টুল তালিকা প্রতিটি টুলকে একটি অপারেশনের সাথে সংযুক্ত করে। দুটি সরঞ্জাম যা উভয়ই একটি ফাস্টেনার চালু করতে পারে সমাবেশের বিভিন্ন পর্যায়ে পরিবেশন করতে পারে।
সাধারণ হাত সরঞ্জামের ধরন এবং ব্যবহার
| টুল টাইপ | সাধারণ ব্যবহার | নির্বাচন চেক |
|---|---|---|
| স্ক্রু ড্রাইভার | স্ক্রু শুরু করা, অপসারণ করা বা সামঞ্জস্য করা। | সঠিক বিট প্রোফাইল এবং আকার; স্ক্রু সরাসরি অ্যাক্সেস. |
| স্প্যানার বা র্যাচেট | বাঁক সামঞ্জস্যপূর্ণ বাদাম এবং বল্টু. | সঠিক আকার, ব্যস্ততা, এবং হ্যান্ডেল ক্লিয়ারেন্স; যেখানে প্রয়োজন সেখানে একটি পৃথক নির্দিষ্ট টর্ক প্রক্রিয়া। |
| প্লায়ার্স বা বাতা | হাতিয়ারের উদ্দেশ্যমূলক ব্যবহারের মধ্যে গ্রিপিং, পজিশনিং বা ধরে রাখা। | চোয়ালের আকৃতি, ক্ষমতা, পৃষ্ঠ সুরক্ষা এবং সুরক্ষিত হোল্ডিং। |
| হ্যাকস বা ফাইল | ম্যানুয়াল কাটা বা নিয়ন্ত্রিত উপাদান অপসারণ. | উপযুক্ত সমর্থন এবং অ্যাক্সেস সহ উপাদানের সাথে ব্লেড বা ফাইল মিলেছে। |
সাধারণ পাওয়ার টুল প্রকার এবং ব্যবহার
| টুল টাইপ | সাধারণ ব্যবহার | নির্বাচন চেক |
|---|---|---|
| ড্রিল ড্রাইভার | উপযুক্ত আনুষঙ্গিক এবং মোড দিয়ে ড্রিলিং বা স্ক্রুড্রাইভিং। | উপাদান, বিট, গতি পরিসীমা, বন্ধন প্রয়োজনীয়তা, এবং workholding. |
| প্রভাব রেঞ্চ | ইমপ্যাক্ট অ্যাকশন ব্যবহার করে সামঞ্জস্যপূর্ণ ফাস্টেনার ঢিলা বা ড্রাইভ করা। | উপযুক্ত প্রভাব-রেটযুক্ত আনুষাঙ্গিক, যৌথ সীমা, এবং প্রয়োজনীয় শক্ত করার পদ্ধতি। |
| পারস্পরিক করাত | ওয়ার্কপিসের জন্য নির্বাচিত একটি ফলক দিয়ে চালিত কাটা। | ব্লেডের উপযুক্ততা, অ্যাক্সেস, ওয়ার্কপিস সমর্থন এবং প্রয়োজনীয় কাট গুণমান। |
| স্যান্ডার বা পেষকদন্ত | সারফেস প্রস্তুতি বা টুল এর উদ্দেশ্য ব্যবহার মধ্যে উপাদান অপসারণ. | অনুমোদিত আনুষঙ্গিক, রেটিং, পাহারা এবং ধুলো বা স্পার্ক নিয়ন্ত্রণ। |
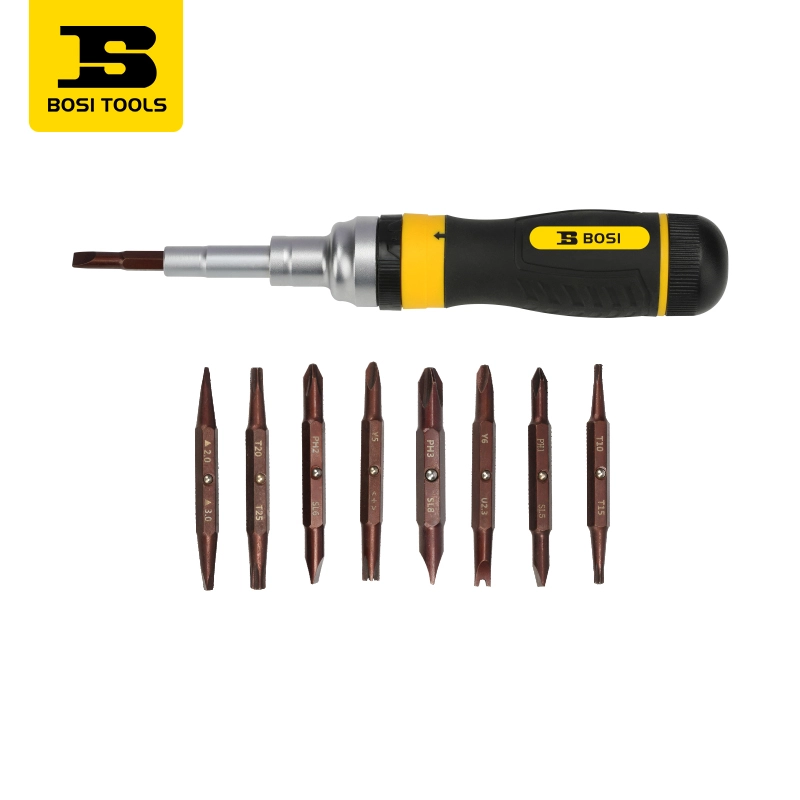
19-ইন-1 র্যাচেট স্ক্রু ড্রাইভারদBOSI স্পেসিফিকেশনS2 অ্যালয়-স্টিল বিট, দ্বিমুখী র্যাচেটিং এবং 212 × 35 × 35 মিমি এর মাত্রা তালিকাভুক্ত করে। কাজের জায়গার বিপরীতে সেই খাম এবং বিট ব্যস্ততা পরীক্ষা করুন।
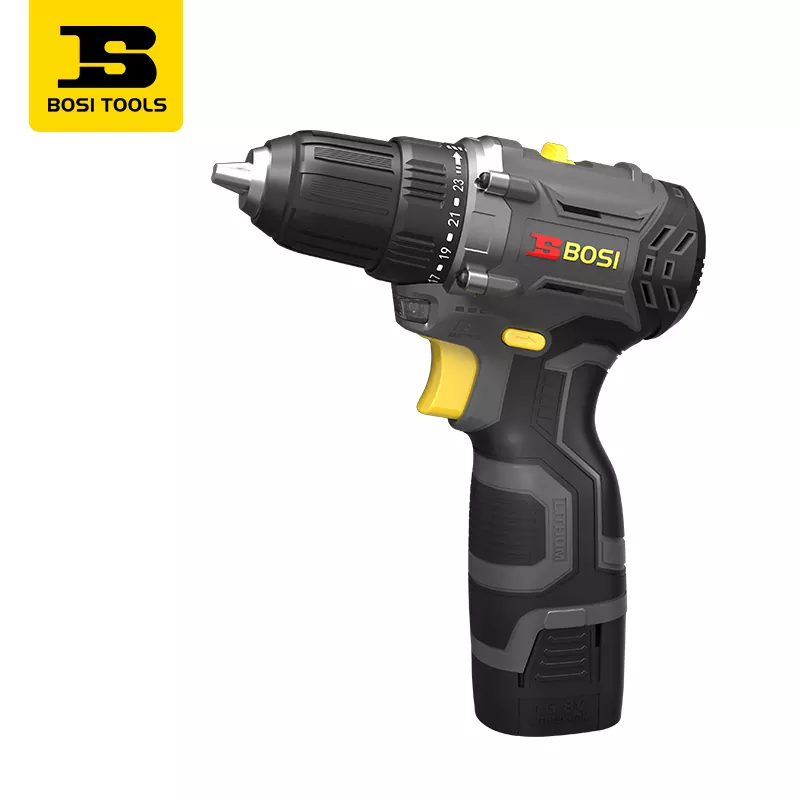
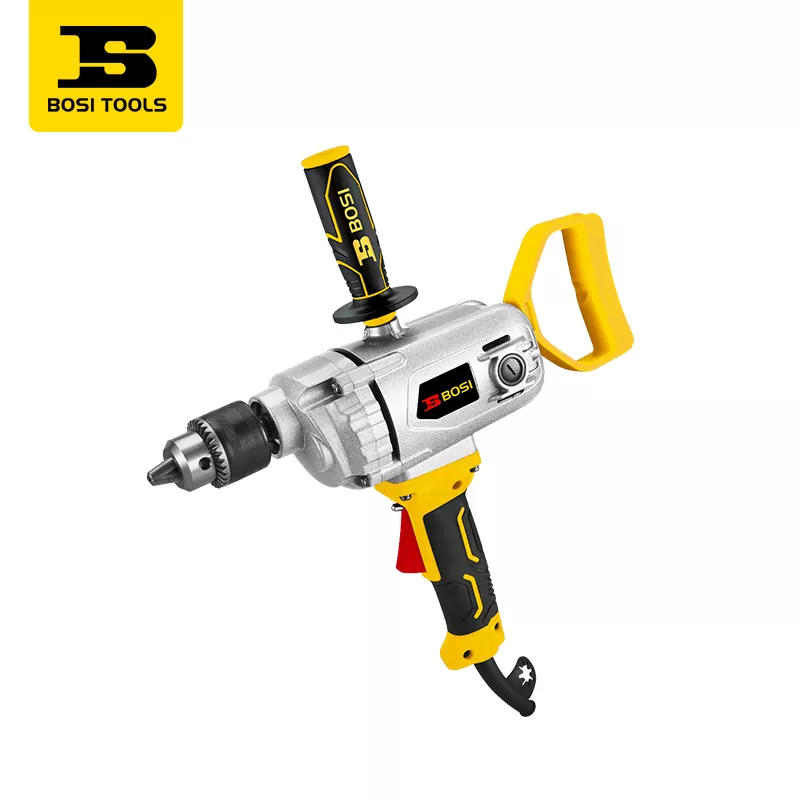
কর্ডলেস ড্রিল ড্রাইভারবারবার ড্রিলিং বা ড্রাইভিংয়ের জন্য মূল্যায়ন করার জন্য একটি চালিত বিকল্প। মোড, আনুষঙ্গিক, এবং যৌথ প্রয়োজনীয়তা এর ব্যবহার নির্ধারণ করে।BOSI ড্রিল ড্রাইভারের বিবরণ.
কি আমাদের ড্রিল স্পেসিফিকেশন নির্বাচন পরিবর্তন
দBOSI ব্রাশবিহীন ড্রিল-ড্রাইভার স্পেসিফিকেশনদুটি কনফিগারেশন তালিকাভুক্ত করে। তাদের ক্ষেত্রগুলির তুলনা দেখায় যে একটি থেকে অন্যটিতে যাওয়ার সময় কোন বৈশিষ্ট্যগুলি পরিবর্তিত হয়৷
| স্পেসিফিকেশন | 16V কনফিগারেশন | 20V কনফিগারেশন | নির্বাচনের অর্থ |
|---|---|---|---|
| সর্বোচ্চ ঘূর্ণন সঁচারক বল তালিকাভুক্ত | 50N·m | 60N·m | উদ্দেশ্যমূলক কাজের সাথে তুলনা করুন; কোন মানই একটি নির্দিষ্ট জয়েন্টে প্রদত্ত টর্ক স্থাপন করে না। |
| ব্যাটারির ক্ষমতা | 2.0আহ | 2.0আহ | একা একা মিলে যাওয়া Ah চিত্রটি বিভিন্ন ভোল্টেজ কনফিগারেশন জুড়ে সমান রানটাইম স্থাপন করে না। |
| নো-লোড গতি | 0–500 / 0–1,800r/মিনিট | 0–500 / 0–1,800r/মিনিট | তালিকাভুক্ত গতি পরিসীমা একই; বিট এবং উপাদান জন্য কাজের শর্ত নির্বাচন করুন. |
| সর্বোচ্চ চক ক্ল্যাম্পিং ব্যাস | 10 মিমি | 10 মিমি | আনুষঙ্গিক শ্যাঙ্ক ফিট চেক করুন. এই ক্ষেত্রটি সর্বজনীন সর্বোচ্চ গর্ত ব্যাস নয়। |
| সমন্বয় সেটিং | 23+1 | 23+1 | সেটিংস সমর্থন সেটআপ; এগুলি পৃথক প্রত্যয়িত টর্ক মান নয়। |
উচ্চ-ভোল্টেজ কনফিগারেশন এখানে তালিকাভুক্ত সর্বাধিক টর্ক পরিবর্তন করে, যখন চাকের আকার এবং গতির সীমা একই থাকে। মাঝে মাঝে মেরামতের জন্য, প্রথমে ম্যানুয়াল স্ক্রু ড্রাইভারের সাথে অ্যাক্সেস এবং যৌথ প্রয়োজনীয়তার তুলনা করুন। বারবার ড্রাইভিং বা ড্রিলিং করার জন্য, প্রকৃত বিট, ওয়ার্কপিস এবং ফিক্সচারের সাথে নির্বাচিত চালিত কনফিগারেশনের মূল্যায়ন করুন।
কখন আপনার হ্যান্ড টুল বা পাওয়ার টুল ব্যবহার করা উচিত?
টাস্ক, উপাদান, অ্যাক্সেস, পরিমাণ এবং গ্রহণযোগ্যতার প্রয়োজনীয়তার জন্য টুলটি নির্বাচন করুন।যদি উভয় পদ্ধতি প্রয়োজনীয় ফলাফল বা কাজের শর্ত পূরণ করতে না পারে, একটি সময়ের তুলনা অকাল।
যখন হাত সরঞ্জাম একটি ব্যবহারিক পছন্দ
মাঝে মাঝে সামঞ্জস্য, একটি সংক্ষিপ্ত মেরামত বা সীমাবদ্ধ অ্যাক্সেসের জন্য একটি ম্যানুয়াল টুল বিবেচনা করুন যা এর আকার এবং চলাচলের জন্য উপযুক্ত। কিছু অ্যাক্সেসযোগ্য স্ক্রু ম্যানুয়াল ড্রাইভারের সাথে কম প্রস্তুতির প্রয়োজন হতে পারে। একটি ছোট ফিনিশিং ভাতা একটি উপযুক্ত ফাইলের সাথে ধীরে ধীরে যোগাযোগ করা সহজ হতে পারে।
কাজের চাপের পাশাপাশি পৃথক অপারেশন পরীক্ষা করুন। একটি পদ্ধতি যা একবার পরিচালনাযোগ্য বলে মনে হয় একটি শিফট জুড়ে পুনরাবৃত্তি করার সময় দাবি হয়ে উঠতে পারে।
যখন পাওয়ার টুল একটি ব্যবহারিক পছন্দ
একটি চালিত পদ্ধতি বিবেচনা করুন যখন বারবার আন্দোলন, উল্লেখযোগ্য উপাদান অপসারণ, বা উপলব্ধ কাজের সময় এটি সমর্থন করে। টুলের চারপাশে থাকা সরঞ্জামগুলি অন্তর্ভুক্ত করুন: ফিক্সচার, আনুষঙ্গিক, শক্তি সরবরাহ, এবং পরিদর্শন পদ্ধতি পরিবর্তন কাজ করে কিনা তা নির্ধারণ করতে পারে।
| টাস্ক | বিবেচনা করার জন্য ম্যানুয়াল পদ্ধতি | বিবেচনা করার জন্য চালিত পদ্ধতি | চেক সিদ্ধান্ত |
|---|---|---|---|
| মাঝে মাঝে স্ক্রু সমন্বয় | একটি সঠিকভাবে ফিটিং স্ক্রু ড্রাইভার. | একটি উপযুক্ত ড্রাইভার যেখানে অ্যাক্সেস এবং নিয়ন্ত্রণ অনুমতি। | অ্যাক্সেস, স্ক্রু অবস্থা, এবং অংশ ক্ষতির ঝুঁকি. |
| বারবার স্ক্রু সমাবেশ | কম পরিমাণে বা নির্দিষ্ট অ্যাক্সেসের প্রয়োজনের জন্য ম্যানুয়াল ড্রাইভিং। | একটি উপযুক্ত ড্রাইভার এবং নিয়ন্ত্রিত সমাবেশ প্রক্রিয়া। | একই যৌথ গ্রহণযোগ্যতার মানদণ্ড সহ মোট চক্র সময়। |
| ছোট কাটা কাজ | একটি উপযুক্ত হ্যাকস বা অন্য উদ্দেশ্য ম্যানুয়াল কাটার। | একটি উপযুক্ত দেখেছি যদি এর সেটআপ এবং আন্দোলন কাজের সাথে খাপ খায়। | উপাদান, বিভাগ, ফলক, সমর্থন, এবং ফিনিস প্রয়োজনীয়তা. |
| বারবার কাটছে | ভলিউম এবং প্রচেষ্টা ব্যবহারিক থেকে গেলে ম্যানুয়াল কাটিং। | পুনরাবৃত্তিযোগ্য সমর্থন বা নির্দেশিকা সহ একটি উপযুক্ত চালিত করাত। | মান এবং সম্পূর্ণ ব্যাচ সময় কাটা, deburring সহ. |
| ড্রিলিং গর্ত | একটি সীমিত, উপযুক্ত কাজের জন্য একটি উপযুক্ত ম্যানুয়াল ড্রিল। | উপাদান, ব্যাস এবং দায়িত্বের জন্য উপযুক্ত একটি ড্রিল। | গর্তের অবস্থান, আকার, গভীরতা এবং প্রয়োজনীয় ওয়ার্কহোল্ডিং। |
| একটি উপাদান রাখা | একটি উপযুক্ত ভিস বা বাতা. | একটি চালিত ফিক্সচার যদি প্রক্রিয়াটি একটির জন্য কল করে। | আন্দোলন বা অগ্রহণযোগ্য বিকৃতি ছাড়া নিরাপদ অবস্থান. |
সীমাবদ্ধ-অ্যাক্সেস মেরামত: চলাচল পরীক্ষা করুন, শুধু নাগালের দিকে নয়
একটি মেশিন কভার পিছনে একটি recessed ফাস্টেনার বিবেচনা করুন। একটি কর্ডলেস ড্রাইভারের শরীর বিটটিকে স্ক্রু দিয়ে সারিবদ্ধ হতে বাধা দিতে পারে, যখন একজন ম্যানুয়াল ড্রাইভার এটিতে পৌঁছাতে পারে। অন্য জায়গায়, একটি দীর্ঘ ম্যানুয়াল হ্যান্ডেলের খুব কম বাঁকানোর জায়গা থাকতে পারে এবং একটি কমপ্যাক্ট চালিত টুল আরও ভাল ফিট হতে পারে।
আমি তিনটি ক্লিয়ারেন্স চেক করব: বিট বা সকেট সম্পূর্ণভাবে বসার জায়গা, টুলটি পরিচালনা করার জায়গা এবং ঢিলা করা ফাস্টেনার তুলে নেওয়ার জায়গা। একটি র্যাচেট এর প্রক্রিয়াকে এগিয়ে নিতে যথেষ্ট হ্যান্ডেল আন্দোলনের প্রয়োজন। একটি এক্সটেনশন নাগাল যোগ করে কিন্তু টুল সারিবদ্ধ রাখার জন্য প্রয়োজনীয় স্থান পরিবর্তন করে।
স্ক্রু অবকাশ যতটা প্রবেশাধিকার হিসাবে গুরুত্বপূর্ণ.CCOHS স্ক্রু ড্রাইভার নির্দেশিকাটিপের ধরন এবং আকার উভয়ের সাথে মিলে যাওয়ার আহ্বান; উদাহরণস্বরূপ, ফিলিপস এবং পোজিড্রিভ বিনিময়যোগ্য নয় কারণ উভয়ই দেখতে ক্রস-হেড ডিজাইনের মতো। যদি টিপটি চলে যায় তবে বল যোগ করার আগে থামুন এবং বাগদান পরীক্ষা করুন।
সকেট কাজের জন্য, আমাদের1/2-ইঞ্চি ম্যানুয়াল র্যাচেট স্পেসিফিকেশনএকটি 255 মিমি দৈর্ঘ্য এবং একটি 24-দাঁত প্রক্রিয়া তালিকাভুক্ত করে। দাঁতের পিচ হল 360° ÷ 24 = 15°। একটি মেকানিজম রেফারেন্স হিসাবে এটি ব্যবহার করুন, তারপর বাস্তব হ্যান্ডেল ক্লিয়ারেন্স, সকেট ব্যস্ততা, এবং পার্শ্ববর্তী বাধা পরীক্ষা করুন; এটি একটি গ্যারান্টি নয় যে সম্পূর্ণ টুলটি প্রতি 15° ব্যবধানে কাজ করবে।
বারবার বন্ধন: একটি নিয়ন্ত্রিত সমাবেশ প্রক্রিয়া তুলনা করুন
যদি একটি স্ক্রু ঘুরানো কঠিন হয়ে যায়, আমি প্রথমে বিট ফিট, প্রান্তিককরণ, থ্রেডের অবস্থা এবং নির্দিষ্ট যৌথ পদ্ধতি পরীক্ষা করব। কারণ খুঁজে বের করার আগে চালিকা শক্তি বাড়ানোর ফলে একটি সেটআপ সমস্যাকে ক্ষতিগ্রস্ত অংশে পরিণত করার ঝুঁকি রয়েছে।
বারবার বেঁধে রাখা অপারেশনের জন্য, আমি একই জয়েন্টে পদ্ধতির তুলনা করব এবং একই গ্রহণযোগ্যতার মানদণ্ড ব্যবহার করব। আমি পজিশনিং, থ্রেড শুরু, ড্রাইভিং, চেকিং এবং যেকোনো সংশোধন অন্তর্ভুক্ত করব। শুধুমাত্র ট্রিগারের সময় পরিমাপ করা তুলনার বাইরে অনেক কাজ ছেড়ে দেয়।
একটি ড্রিলের সংখ্যাযুক্ত ক্লাচ সেটিংকে সেটআপ নিয়ন্ত্রণ হিসাবে বিবেচনা করা উচিত যদি না এর ডকুমেন্টেশন অ্যাপ্লিকেশনটির জন্য একটি টর্ক মান স্থাপন করে। যেখানে একটি জয়েন্টের একটি নির্দিষ্ট শক্ত করার প্রয়োজনীয়তা রয়েছে, সেখানে নির্ধারিত পদ্ধতি এবং উপযুক্ত যাচাইকৃত টুলিং ব্যবহার করুন। একটি সাধারণ র্যাচেট বা ইমপ্যাক্ট রেঞ্চ একাই প্রতিষ্ঠিত করে না যে প্রয়োজনীয়তা পূরণ করা হয়েছে।
এই চেকগুলি আলাদা রাখার কারণ যান্ত্রিক।NASA এর ফাস্টেনার ডিজাইন ম্যানুয়াল, এর ফাস্টেনার টর্ক বিভাগে, ব্যাখ্যা করে যে থ্রেড ঘর্ষণ, ভারবহন-পৃষ্ঠের ঘর্ষণ, আবরণ এবং তৈলাক্তকরণ টর্ক এবং বোল্ট প্রিলোডের মধ্যে সম্পর্ককে প্রভাবিত করে। একটি টুলের বিজ্ঞাপিত সর্বোচ্চ টর্ক তাই সমাপ্ত জয়েন্টের ক্ল্যাম্প লোডের অপর্যাপ্ত প্রমাণ। একটি পরবর্তী চেক পূর্ববর্তী overtightening পূর্বাবস্থায় অনুমান করা উচিত নয়.
অনুরূপ জয়েন্টগুলির একটি ব্যাচের জন্য, তুলনা করার সময় ফাস্টেনার, মিলনের অংশ, পৃষ্ঠের অবস্থা এবং শুরু করার পদ্ধতিটি সামঞ্জস্যপূর্ণ রাখুন। ফিক্সচার লোড করার সময় ড্রাইভার সারিবদ্ধ থাকতে পারে তা পরীক্ষা করুন। ট্রায়ালে জীর্ণ-বিট প্রতিস্থাপন এবং কোনো বিশ্রী পুনঃস্থাপন অন্তর্ভুক্ত করুন। একটি খালি বেঞ্চে একটি ভাল ফলাফল স্থাপন করে না যে একই পদ্ধতি সমাবেশের ভিতরে কাজ করে।
দBOSI ব্রাশবিহীন রেঞ্চ প্যারামিটার টেবিলআরেকটি দরকারী পার্থক্য প্রদান করে: 350N·m কনফিগারেশন একটি 20V/4.0Ah ব্যাটারি এবং একটি 1/2-ইঞ্চি ড্রাইভ তালিকাভুক্ত করে, যখন 1,200N·m কনফিগারেশন 20V/6.0Ah এবং একটি 3/4-ইঞ্চি ড্রাইভ তালিকাভুক্ত করে। কনফিগারেশন পরিবর্তন করা আনুষঙ্গিক ইন্টারফেসের পাশাপাশি প্রকাশিত আউটপুট পরিবর্তন করতে পারে। কাজের সাথে সঠিক কনফিগারেশন এবং প্রভাব-রেটযুক্ত আনুষাঙ্গিক মিল করুন। একটি ম্যানুয়াল র্যাচেট এবং একটি চালিত রেঞ্চের মধ্যে একটি ভাগ করা 1/2-ইঞ্চি ড্রাইভের আকার তাদের সমস্ত আনুষাঙ্গিক বিনিময়যোগ্য করে না।
ধাতু কাটা: বিভাগ এবং সমাপ্ত প্রান্ত জন্য চয়ন করুন
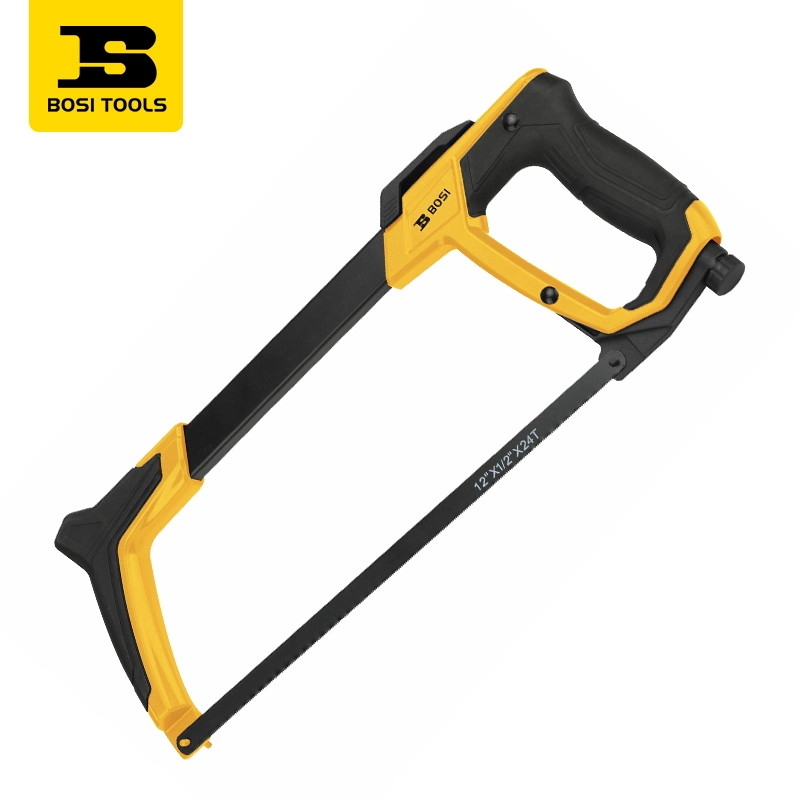
ধাতব স্টকের একটি ছোট অংশের জন্য, একটি হ্যাকসও ব্যবহারিক হতে পারে যদি ফ্রেমটি কাজটি পরিষ্কার করে এবং স্টকটি নিরাপদে রাখা যায়। আমাদেরহ্যাকস ফ্রেম স্পেসিফিকেশনএকটি 300 মিমি ব্লেড ফিট এবং 395 × 160 × 28 মিমি এর সামগ্রিক মাত্রা তালিকাভুক্ত করে। ফলক দৈর্ঘ্য একটি আনুষঙ্গিক-ফিট মাত্রা; অ্যাক্সেস চেক করার সময় সম্পূর্ণ ফ্রেম খাম গুরুত্বপূর্ণ।
দBOSI brushless reciprocating দেখেছি স্পেসিফিকেশনএকটি 20V/4.0Ah ব্যাটারি কনফিগারেশন, একটি 20mm রেসিপ্রোকেটিং স্ট্রোক এবং টুল-মুক্ত ব্লেড প্রতিস্থাপনের তালিকা দেয়। স্ট্রোক ব্লেড নড়াচড়া বর্ণনা করে। এটি সর্বাধিক স্টক বেধ বা এটি কাটার জন্য প্রয়োজনীয় সময় নির্দিষ্ট করে না।
স্টকটি শক্ত, পাতলা শীট বা ফাঁপা অংশ কিনা, তার উপাদান, প্রয়োজনীয় দৈর্ঘ্য, বর্গাকারত্ব এবং ফিনিস সহ রেকর্ড করুন। সেই স্টকের জন্য ব্লেড এবং কাটিং শর্ত নির্বাচন করুন। একটি ম্যানুয়াল হ্যাকসোতে, ফলকের টান এবং ফ্রেমের প্রান্তিককরণ পরীক্ষা করুন; উভয় পদ্ধতিতে, সমর্থন পরীক্ষা করুন এবং একটি অস্থির কাট জোর করে এড়ান।
আমি deburring পরে সমাপ্ত কাটা তুলনা হবে. যদি একটি চালিত পদ্ধতি আরো সমাপ্তি কাজ ছেড়ে, চক্র এটি অন্তর্ভুক্ত. যেখানে দৈর্ঘ্য এবং বর্গাকারত্ব শক্তভাবে নির্দিষ্ট করা হয়, সেখানে একটি হ্যাকসও থেকে একটি ফ্রিহ্যান্ড রেসিপ্রোকেটিং করাতকে প্রাকৃতিক আপগ্রেড বলে ধরে নেওয়ার পরিবর্তে একটি নির্দেশিত কাটার প্রক্রিয়া বিবেচনা করুন।
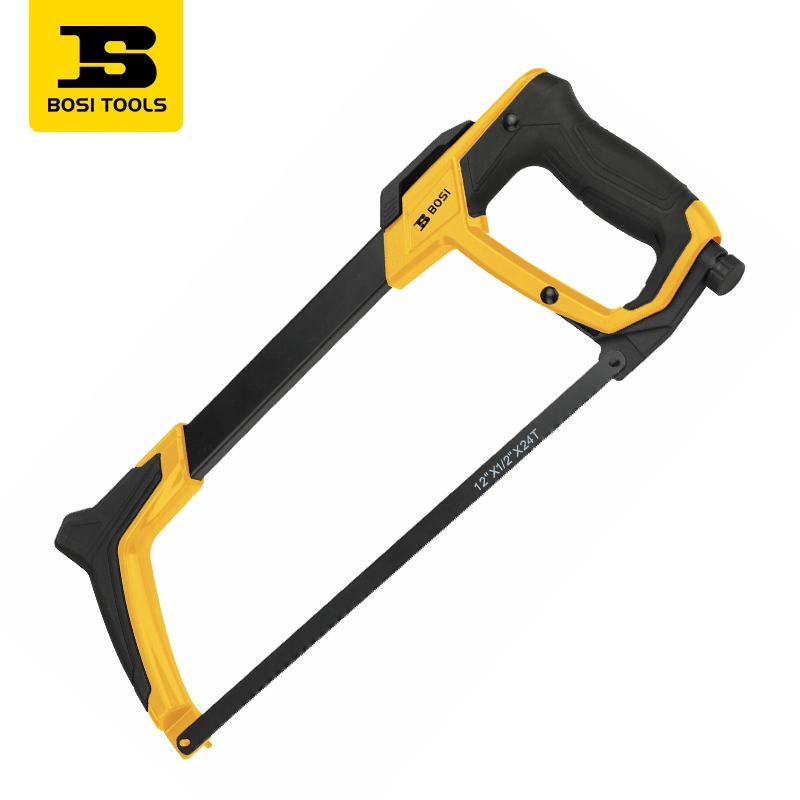
হ্যাকস ফ্রেমব্লেডের উপযুক্ততা, ফ্রেম ক্লিয়ারেন্স এবং কাঙ্ক্ষিত কাটের জন্য ওয়ার্কহোল্ডিং মূল্যায়ন করুন।BOSI হ্যাকস ফ্রেমের বিশদ বিবরণ.
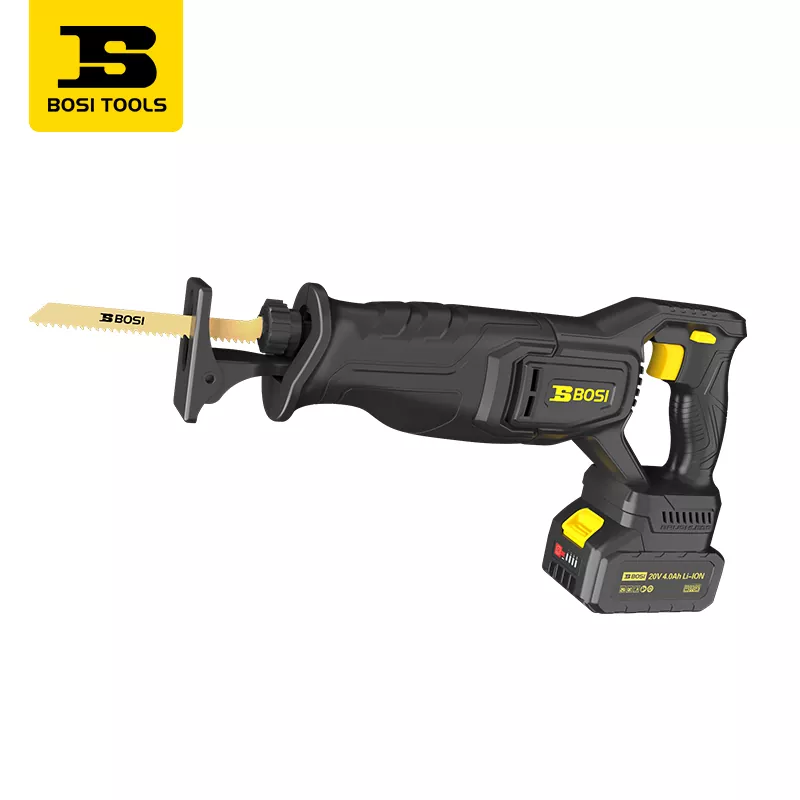
পারস্পরিক করাতপদ্ধতি নির্বাচন করার আগে ফলক, সমর্থন, স্ট্রোক ক্লিয়ারেন্স এবং প্রয়োজনীয় ফিনিস মূল্যায়ন করুন।BOSI reciprocating বিস্তারিত দেখেছি.
তুরপুন: বিট, হোল্ডিং পদ্ধতি এবং গর্তের প্রয়োজনীয়তার সাথে মেলে
ড্রিলিং এর জন্য, পছন্দটি সাধারণত ম্যানুয়াল বনাম চালিত এবং ড্রিলিং সেটআপের বাইরে চলে যায়। একটি কর্ডলেস ড্রিল মেরামত কাজের জন্য গতিশীলতা প্রদান করতে পারে। একটি নির্দেশিত বা স্থির সেটআপ বিবেচনার যোগ্য হতে পারে যখন গর্তের অবস্থান, প্রান্তিককরণ, বা পুনরাবৃত্ত অবস্থান হাত দ্বারা নিয়ন্ত্রণ করা কঠিন।
উপাদান, গর্তের ব্যাস, গভীরতা এবং গর্তটি অংশের মধ্য দিয়ে যায় কিনা তা নির্দিষ্ট করুন। প্রাসঙ্গিক নির্দেশাবলী থেকে বিট এবং কাটিয়া শর্ত নির্বাচন করুন; ড্রিলের বিজ্ঞাপিত নো-লোড গতি প্রতিটি উপাদানের জন্য প্রস্তাবিত কাটিয়া গতি নয়।
CCOHS চালিত-ড্রিল নির্দেশিকাড্রিলের ক্ষমতা, উপাদান এবং কাজের সাথে মিলিত বিটগুলির জন্য কল করে, সঠিকভাবে চকটিতে উপবিষ্ট। এটি অন্য হাতে ড্রিলিং করার সময় এটিকে এক হাতে ধরে রাখার পরিবর্তে বাঁকানো বা স্পিনিংয়ের বিরুদ্ধে ছোট স্টককে সুরক্ষিত করার আহ্বান জানায়।
অপারেশন পরে গর্ত অবস্থান এবং আকার পরিদর্শন. যদি এন্ট্রি পয়েন্ট ঘুরে যায়, গতি বা থ্রাস্ট বাড়ানোর আগে লোকেটিং পদ্ধতি এবং সেটআপ পরীক্ষা করুন। যদি কাজ চলে যায়, তুলনা চালিয়ে যাওয়ার আগে হোল্ডিং ব্যবস্থা সংশোধন করুন।
ফলাফল খারাপ হলে, টুল বিভাগ পরিবর্তন করার আগে রোগ নির্ণয় করুন
| পর্যবেক্ষণ করা সমস্যা | প্রথম চেক | কি একটি টুল পরিবর্তন প্রদর্শন করা আবশ্যক |
|---|---|---|
| ড্রাইভার পিছলে বেরিয়ে যায় | বিট টাইপ, আকার, পরিধান, প্রান্তিককরণ, এবং স্ক্রু অবকাশ অবস্থা। | প্রকৃত কাজের অবস্থানে নির্ভরযোগ্য নিযুক্তি। |
| কাটা wanders | ব্লেডের উপযুক্ততা এবং অবস্থা, ম্যানুয়াল ব্লেড টান, নির্দেশিকা এবং ওয়ার্কপিস আন্দোলন। | সমাপ্তির পর প্রয়োজনীয় মাত্রা এবং কাট গুণমান। |
| গর্ত অবস্থান পরিবর্তিত হয় | রেফারেন্স মার্ক, লোকেটিং পদ্ধতি, বিট কন্ডিশন এবং স্টক মুভমেন্ট। | অঙ্কন প্রয়োজনীয়তা মধ্যে অবস্থান এবং আকার পরিমাপ. |
| কাজ ক্লান্তিকর হয়ে ওঠে | পুনরাবৃত্তি, খপ্পর, অঙ্গবিন্যাস, হাতিয়ার ওজন, নাগাল, এবং প্রয়োজনীয় বল। | নতুন বিপদের মূল্যায়ন সহ একটি ভাল সামগ্রিক কাজের পদ্ধতি। |
এগুলি পরিদর্শনের জন্য শুরুর পয়েন্ট, শুধুমাত্র উপসর্গ থেকে নির্ণয় নয়। একটি চালিত প্রতিস্থাপন একটি দ্রুত চক্রের মধ্যে একই সেটআপ ত্রুটি বহন করতে পারে।
হ্যান্ড টুল কি পাওয়ার টুলের চেয়ে বেশি সঠিক?
কোন শ্রেণীই সহজাতভাবে আরো সঠিক নয়। নির্ভুলতা সম্পূর্ণ পদ্ধতি এবং পরিমাপ ফলাফলের উপর নির্ভর করে।একটি ম্যানুয়াল টুল দরকারী প্রতিক্রিয়া দিতে পারে, যখন একটি নির্দেশিত চালিত পদ্ধতি ধারাবাহিক কাজ তৈরি করতে পারে। উভয়ই একটি ধারাবাহিকভাবে ভুল ফলাফল তৈরি করতে পারে।
নিয়ন্ত্রণ এবং স্পর্শকাতর প্রতিক্রিয়া
একটি ম্যানুয়াল টুলের সাহায্যে, অল্প পরিমাণে অগ্রসর হওয়ার সময় আপনি প্রায়ই প্রতিরোধের পরিবর্তন অনুভব করতে পারেন। এই প্রতিক্রিয়াটি অপারেটরকে প্রতিক্রিয়া জানাতে সাহায্য করে, তবে এটি একটি মাত্রিক পরিমাপ বা ক্যালিব্রেটেড টর্ক রিডিং নয়।
একটি চালিত টুল উপযুক্ত সেটিংস, গাইড, স্টপ এবং ওয়ার্কহোল্ডিংয়ের মাধ্যমে নিয়ন্ত্রিত আন্দোলনও অফার করতে পারে। দরকারী প্রশ্ন হল সেটআপটি অপারেটরকে এটি অতিক্রম না করে প্রয়োজনীয় ফলাফলের কাছে যেতে দেয় কিনা।
নির্ভুলতা এবং পুনরাবৃত্তিযোগ্যতা
কর্মশালার সিদ্ধান্তের জন্য, দুটি চেক আলাদা করুন:নির্ভুলতা প্রশ্ন করে যে ফলাফল টার্গেটের কতটা কাছাকাছি; পুনরাবৃত্তিযোগ্যতা জিজ্ঞাসা করে যে একই শর্তে কতটা ঘনিষ্ঠভাবে পুনরাবৃত্তি করা ফলাফলগুলি একমত।ভুল অবস্থানে একটি স্টপ সেট গর্তের একটি ঘনিষ্ঠ গ্রুপ তৈরি করতে পারে, সমস্ত অঙ্কন থেকে অফসেট।
পরিমাপের তুলনা করার সময়, চেকিং পদ্ধতিটিও সামঞ্জস্যপূর্ণ রাখুন। একই রেফারেন্স, যন্ত্র, পদ্ধতি এবং কাজের শর্তগুলি ব্যবহার করুন যাতে পরিমাপ পদ্ধতিতে পরিবর্তন টুলগুলির মধ্যে পার্থক্যকে অস্পষ্ট না করে।
| ধারণা চেক | টাইট গ্রুপ, অফসেট | টাইট গ্রুপ, কেন্দ্রিক |
|---|---|---|
| বারবার অবস্থানের বিস্তার | ছোট | ছোট |
| লক্ষ্যের বিপরীতে অবস্থান | লক্ষ্য থেকে অফসেট | লক্ষ্যকে কেন্দ্র করে |
| পরবর্তী পরীক্ষা কি | সেটআপ রেফারেন্স ঠিক করুন | প্রয়োজনীয় সহনশীলতার বিরুদ্ধে ফলাফল নিশ্চিত করুন |
ধারণাগত তুলনা, পরিমাপ করা BOSI ফলাফল নয়। একটি টাইট গ্রুপ এখনও ভুল অবস্থানে থাকতে পারে.
একটি ড্রিল করা উপাদানের জন্য, আলাদা বৈশিষ্ট্য হিসাবে অঙ্কনের ডেটাম থেকে গর্তের অবস্থান এবং গর্তের ব্যাস পরীক্ষা করুন। একটি বল্টু গর্তের মধ্য দিয়ে ফিট করে কিনা তা পরীক্ষা করা তার অবস্থান স্থাপন করে না। কাট-টু-লেন্থ কাজের জন্য, দৈর্ঘ্য এবং শেষ বর্গক্ষেত্র আলাদাভাবে পরীক্ষা করুন। পরিমাপ সরঞ্জাম এবং একটি পদ্ধতি যা নির্দিষ্ট প্রয়োজনীয়তা সমাধান করতে পারে চয়ন করুন।
ফলাফল অফসেট হলে সেটআপ ঠিক করুন; তারা বিক্ষিপ্ত যখন আন্দোলন, পরিধান, বা অসংলগ্ন হ্যান্ডলিং তদন্ত. যখন একটি পদ্ধতি নিয়ন্ত্রণ করা সহজ মনে হয় তখনও তুলনার মধ্যে সেই পরীক্ষাটি রাখুন।
কখন পাওয়ার টুলগুলি আসলে সময় বাঁচায়?
পাওয়ার সরঞ্জামগুলি ব্যাচের সময় বাঁচায় যখন গৃহীত অপারেশন প্রতি সময় হ্রাস অতিরিক্ত প্রস্তুতি এবং বাধার চেয়ে বেশি হয়।ক্রসওভার কাজের উপর নির্ভর করে। কোন নির্ভরযোগ্য সার্বজনীন নিয়ম নেই যেমন "সর্বদা দশ টুকরার উপরে পাওয়ার টুল ব্যবহার করুন।"
সেটআপ সময় বনাম অপারেশন প্রতি সময়
সেকেন্ড জুড়ে ব্যবহার করে একটি সাধারণ পরিকল্পনা মডেল দিয়ে শুরু করুন:
মোট ব্যাচ সময় = সেটআপ সময় + পরিমাণ × প্রতি অপারেশন সম্পূর্ণ সময়
একটি দৃষ্টান্তমূলক বন্ধন-স্টেশন পরিকল্পনার জন্য, ধরে নিন ম্যানুয়াল সেটআপ নিতে300 সেকেন্ডএবং প্রতিটি সম্পূর্ণ অপারেশন লাগে20 সেকেন্ড. অনুমান চালিত পদ্ধতি লাগে900 সেকেন্ডসেট আপ করতে এবং8 সেকেন্ডঅপারেশন প্রতি চক্র পরিসংখ্যান পজিশনিং এবং একই গ্রহণযোগ্যতা প্রয়োজন চেক অন্তর্ভুক্ত. এগুলি অনুমানকৃত ইনপুট, সময়মতো পণ্যের কর্মক্ষমতা নয়।
| পরিমাণ | ম্যানুয়াল পদ্ধতি | চালিত পদ্ধতি | এই মডেলের মধ্যে ফলাফল |
|---|---|---|---|
| 20টি অপারেশন | 11 মিনিট 40 সেকেন্ড | 17 মিনিট 40 সেকেন্ড | ম্যানুয়াল 6 মিনিট দ্রুত। |
| 50টি অপারেশন | 21 মিনিট 40 সেকেন্ড | 21 মিনিট 40 সেকেন্ড | সমান মোট সময়। |
| 1,000 অপারেশন | 338 মিনিট 20 সেকেন্ড | 148 মিনিট 20 সেকেন্ড | চালিত হয় 190 মিনিট দ্রুত। |
ক্রসওভার হল(900 − 300) ÷ (20 − 8) = 50টি অপারেশন. সেই পরিমাণের নিচে, অনুমান করা ম্যানুয়াল সেটআপ সুবিধা প্রাধান্য পায়; এর উপরে, অনুমিত চালিত চক্র সুবিধা প্রাধান্য পায়। চক্র সময় সমান হলে, অতিরিক্ত সেটআপ চক্র-সময় সঞ্চয় মাধ্যমে পুনরুদ্ধার করা যাবে না.
| ব্যাচের আকার | ম্যানুয়াল পদ্ধতি | চালিত পদ্ধতি |
|---|---|---|
| 20টি অপারেশন | 11 মিনিট 40 সেকেন্ড |
17 মিনিট 40 সেকেন্ড |
| 50টি অপারেশন | 21 মিনিট 40 সেকেন্ড |
21 মিনিট 40 সেকেন্ড |
| 100টি অপারেশন | 38 মিনিট 20 সেকেন্ড |
28 মিনিট 20 সেকেন্ড |
ধরুন 5 মিনিট সেটআপ + 20 সেকেন্ড/অপারেশন ম্যানুয়ালি, এবং 15 মিনিট সেটআপ + 8 সেকেন্ড/অপারেশন চালিত। 50টি অপারেশনে সমান সময়: 21 মিনিট 40 সেকেন্ড। গণনা, পণ্য পরীক্ষা নয়।
রক্ষণাবেক্ষণ, পরিবর্তন, এবং ডাউনটাইম
স্টেশনে কি পরিমাপ করতে হবে তা নির্ধারণ করতে আমি এই গণনাটি ব্যবহার করব। একটি সংক্ষিপ্ত পরীক্ষায় প্রকৃত ফিক্সচার, ওয়ার্কপিস, আনুষঙ্গিক পরিবর্তন এবং পরিদর্শন পদক্ষেপগুলি অন্তর্ভুক্ত করা উচিত। দ্রুততম বিচ্ছিন্ন অপারেশন নির্বাচন করার পরিবর্তে গৃহীত আউটপুট এবং বাধা রেকর্ড করুন।
ব্যাটারি পরিবর্তন, ব্লেড পরিবর্তন, পরিষ্কার করা এবং পুনরায় কাজ করার সময় যোগ করুন। যদি সেই ক্রিয়াকলাপগুলি রেকর্ড করা চক্রের বাইরে থাকে তবে তাদের সময় আলাদাভাবে যোগ করুন। ক্রয়ের সিদ্ধান্তের জন্য, ভোগ্যপণ্য, রক্ষণাবেক্ষণ, সরঞ্জামের খরচ এবং প্রত্যাশিত কাজের চাপও অন্তর্ভুক্ত করুন। সহজ সময়ের মডেল আর্থিক পেব্যাক গণনা করে না।
কর্মজীবনে কোনটির খরচ কম?
আপনার প্রত্যাশিত কাজের চাপে একটি গৃহীত ফলাফল উৎপাদনের মোট খরচ তুলনা করুন।ক্রয় মূল্য একটি ইনপুট. একটি সরঞ্জাম যা মাঝে মাঝে মেরামতের জন্য লাভজনক হয় বারবার উত্পাদনের জন্য ব্যবহার করা ব্যয়বহুল হতে পারে, যখন একটি বিস্তৃত চালিত সেটআপ কদাচিৎ কাজের জন্য ন্যায্যতা দেওয়া কঠিন হতে পারে।
| খরচ আইটেম | কি রেকর্ড করতে হবে | কেন এটা সিদ্ধান্ত পরিবর্তন করতে পারেন |
|---|---|---|
| সরঞ্জাম এবং সেটআপ | টুল, ফিক্সচার, গার্ড, সামঞ্জস্যপূর্ণ পাওয়ার সিস্টেম, এবং সেটআপ শ্রম। | একটি বেয়ার টুল মূল্য এটি পরিচালনা করার জন্য প্রয়োজনীয় আইটেমগুলি বাদ দিতে পারে। |
| ভোগ্য দ্রব্য | বিট, ব্লেড, সকেট, ঘষিয়া তুলিয়া ফেলিতে সক্ষম, এবং অন্যান্য প্রক্রিয়াজাত ভোগ্য সামগ্রী। | একই কাজের শর্তে প্রতিস্থাপনের ফ্রিকোয়েন্সি তুলনা করুন। |
| অপারেটিং শ্রম | প্রস্তুতি, হ্যান্ডলিং, কাজের সময়, চেকিং, ফিনিশিং এবং পরিবর্তনগুলি। | চালিত গতি কাজের শুধুমাত্র একটি অংশ ছোট হতে পারে. |
| প্রাপ্যতা | চার্জিং ব্যবস্থা, সার্ভিসিং, মেরামত বিলম্ব, এবং প্রয়োজনীয় ব্যাকআপ সরঞ্জাম। | একটি থামানো ওয়ার্কস্টেশন টুল অপারেটরের চেয়ে বেশি প্রভাবিত করতে পারে। |
| গুণমানের ক্ষতি | প্রকৃত স্ক্র্যাপ, পুনরায় কাজ, প্রতিস্থাপন উপাদান, এবং পুনরাবৃত্তি পরিদর্শন. | একটি দ্রুত অপারেশন সীমিত মান আছে যদি এটি অগ্রহণযোগ্য কাজ উত্পাদন করে। |
প্রত্যাশিত কাজের চাপ ব্যবহার করুন, সম্ভাব্য সর্বোত্তম ব্যবহার নয়
একটি ন্যায্য তুলনার জন্য, উভয় পদ্ধতির জন্য একই মূল্যায়ন সময়কাল এবং প্রত্যাশিত পরিমাণ নির্বাচন করুন। ধারাবাহিকভাবে সরঞ্জামের খরচ বরাদ্দ করুন এবং দামের জন্য প্রকৃত উদ্ধৃতি বা রেকর্ড ব্যবহার করুন। এটি ব্যবহারের জন্য উপলব্ধ কাজ না হওয়া পর্যন্ত ক্ষমতা হিসাবে অতিরিক্ত ক্ষমতা রেকর্ড করুন।
সঞ্চয় অপারেটর মিনিট স্বয়ংক্রিয়ভাবে একটি সমতুল্য নগদ সঞ্চয় উত্পাদন করে না. এই মিনিটগুলি অন্য কাজের জন্য সময় প্রকাশ করতে পারে, ওভারটাইম কমাতে পারে বা অব্যবহৃত রয়ে যায় এমন ক্ষমতা তৈরি করতে পারে। আর্থিক মূল্য নির্ধারণ করার আগে কোন ফলাফল প্রযোজ্য তা চিহ্নিত করুন।
একটি ব্যবহারিক তুলনা হল বরাদ্দকৃত সরঞ্জাম এবং ফিক্সচারের খরচ, প্লাস ভোগ্যপণ্য, রক্ষণাবেক্ষণ, শ্রম এবং গুণমানের ক্ষতি, গৃহীত আউটপুট দ্বারা বিভক্ত। ভিত্তিটি দৃশ্যমান রাখুন। যখন দুটি পদ্ধতি বিভিন্ন পরিমাণে স্ক্র্যাপ তৈরি করে তখন চেষ্টা করা সমস্ত টুকরো দ্বারা ভাগ করবেন না।
টুলের পাশাপাশি ব্যাটারি এবং আনুষঙ্গিক সিস্টেমের পরিকল্পনা করুন
কর্ডলেস সরঞ্জামগুলির জন্য, সঠিক ব্যাটারি এবং চার্জারের সামঞ্জস্য, নির্বাচিত প্যাকেজে কী অন্তর্ভুক্ত রয়েছে এবং কীভাবে চার্জিং শিফটের সাথে খাপ খায় তা পরীক্ষা করুন৷ অনুরূপ ভোল্টেজ লেবেল বা একই ব্র্যান্ড নাম থেকে বিনিময়যোগ্যতা অনুমান করবেন না।
প্রস্তুতকারক-নির্দিষ্ট ব্যাটারি, চার্জার এবং ব্যাটারি-কন্ডিশন পরীক্ষাগুলি সরঞ্জাম পরিকল্পনায় অন্তর্ভুক্ত করুন। উপরের BOSI উদাহরণগুলিতে, ড্রিল-ড্রাইভার পৃষ্ঠাটি 2.0Ah প্যাকগুলিকে তালিকাভুক্ত করে, যখন reciprocating saw তালিকাগুলি 4.0Ah. সম্পূর্ণ নির্বাচিত প্যাকেজ এবং তাদের কাজের প্রয়োজনীয়তা তুলনা করুন; একা এই পরিসংখ্যান সামঞ্জস্য বা রানটাইম অনুপাত প্রমাণ করে না। বায়ুসংক্রান্ত সরঞ্জামগুলির জন্য, শুধুমাত্র হ্যান্ডহেল্ড ইউনিটের মূল্য নির্ধারণের পরিবর্তে প্রয়োজনীয় সরবরাহ এবং সংযোগগুলি অন্তর্ভুক্ত করুন।
কোন আইটেমটি অপারেশনে ব্যাঘাত ঘটাতে পারে তাও আমি পরীক্ষা করব: একটি অনুপস্থিত বিট, একটি জীর্ণ ব্লেড, একটি অনুপলব্ধ চার্জড প্যাক, বা নিজেই টুল৷ ব্যাকআপ প্ল্যানের সেই প্রকৃত বাধার সমাধান করা উচিত। অন্য মোটর কেনা সঠিক আনুষঙ্গিক ঘাটতি সমাধান করবে না।
কিভাবে হ্যান্ড টুল এবং পাওয়ার টুল একসাথে কাজ করে
একটি দরকারী ওয়ার্কশপ পদ্ধতি প্রতিটি টুলকে সেই পর্যায়ে বরাদ্দ করে যা এটি ভালভাবে পরিচালনা করে। একটি কাট-টু-দৈর্ঘ্য উপাদানের জন্য, আমি প্রয়োজনীয় সমাপ্ত মাত্রা এবং পৃষ্ঠের অবস্থার চারপাশে ক্রম পরিকল্পনা করব।
- সনাক্ত করুন এবং ধরে রাখুন।সঠিক রেফারেন্স থেকে চিহ্নিত করুন এবং উপাদানটিকে একটি উপযুক্ত ফিক্সচার, ভিস বা ক্ল্যাম্পে সুরক্ষিত করুন। কাটিয়া পথ এবং প্রয়োজনীয় টুল আন্দোলন পরিষ্কার ছেড়ে দিন।
- কাটা তৈরি করুন।একটি ম্যানুয়াল বা চালিত করাত চয়ন করুন যা উপাদান, বিভাগ, অ্যাক্সেস এবং কাটার প্রয়োজনীয়তার সাথে উপযুক্ত। অপারেশনের সাথে ব্লেড এবং সেটিংস মেলে।
- প্রান্তটি শেষ করুন।burrs সরান বা এর অনুমোদিত মাত্রার বাইরে অংশ না নিয়ে প্রয়োজনীয় সমাপ্তি অপারেশন সম্পূর্ণ করুন।
- সমাপ্ত অংশ পরিদর্শন করুন।উপযুক্ত পরিমাপের সরঞ্জাম দিয়ে নির্দিষ্ট দৈর্ঘ্য, বর্গক্ষেত্র এবং প্রান্তের অবস্থা পরীক্ষা করুন।
এগুলি বিভিন্ন কাটিং পদ্ধতির উদাহরণ, প্রতিটি উপাদান বা সহনশীলতার জন্য একটি বিনিময়যোগ্য জোড়া নয়। যদি কাজের জন্য একটি নির্দেশিত, বর্গাকার কাটের প্রয়োজন হয়, একটি ভিন্ন করাত বা ফিক্সচার যেকোনও একটি ফ্রিহ্যান্ড বিকল্পের চেয়ে বেশি উপযুক্ত হতে পারে।
কাজের একই বিভাজন বেঁধে রাখার ক্ষেত্রে প্রযোজ্য: অবস্থান এবং থ্রেডের ব্যস্ততা, ড্রাইভিং, নির্দিষ্ট আঁটসাঁট করা এবং গ্রহণযোগ্যতা যাচাইয়ের জন্য বিভিন্ন সরঞ্জামের প্রয়োজন হতে পারে। গতির তুলনা করার আগে সেই ধাপগুলি একসাথে পরিকল্পনা করুন।
একটি কর্মশালা বা প্রকল্প দলের জন্য একটি ব্যবহারিক নির্বাচন চেকলিস্ট
একটি নমুনা অনুরোধ বা একটি পরিবর্তন অনুমোদন করার আগে একটি ছোট টাস্ক স্পেসিফিকেশন লিখুন. এটি সরবরাহকারী এবং কাজ করা ব্যক্তিদের প্রার্থীদের তুলনা করার জন্য একটি সাধারণ ভিত্তি দেয়।
- ওয়ার্কপিস বর্ণনা করুন।উপাদান, প্রাসঙ্গিক মাত্রা, ফাস্টেনার বা কাটার ধরন এবং যেকোন পৃষ্ঠ যা অবশ্যই ক্ষয়প্রাপ্ত নয় তা রেকর্ড করুন।
- সমাপ্ত ফলাফল সংজ্ঞায়িত করুন।অঙ্কনের প্রয়োজনীয়তা বা যৌথ পদ্ধতি এবং ফলাফল কীভাবে পরীক্ষা করা হবে তা বর্ণনা করুন।
- কাজের অবস্থান বর্ণনা কর।নাগাল, ক্লিয়ারেন্স, অপারেটরের ভঙ্গি, ওয়ার্কহোল্ডিং এবং উপলব্ধ শক্তি সরবরাহ অন্তর্ভুক্ত করুন।
- কাজের চাপ বলুন।বারবার কাজ থেকে মাঝে মাঝে মেরামতের পার্থক্য করুন এবং ব্যাচের আকার এবং পরিবর্তনের ফ্রিকোয়েন্সি রেকর্ড করুন।
- সম্পূর্ণ সেটআপ মূল্যায়ন.নির্বাচিত টুল, আনুষঙ্গিক, ফিক্সচার, এবং চেকিং পদ্ধতি একসাথে ব্যবহার করে দেখুন।
- সিদ্ধান্ত রেকর্ড রাখুন।গৃহীত ফলাফল, সম্পূর্ণ সময়, বাধা, শারীরিক চাহিদা এবং প্রযোজ্য খরচ আইটেম তুলনা করুন।
একটি টুল বাছাইয়ের জন্য, সমস্ত কিছুর ম্যানুয়াল এবং চালিত সংস্করণগুলির সাথে একটি তালিকা পূরণ করার পরিবর্তে সেই কাজগুলির চারপাশে প্রার্থীদের গ্রুপ করুন৷ একটি দরকারী মেরামত সেটের জন্য একটি কমপ্যাক্ট ম্যানুয়াল ড্রাইভার এবং একটি ড্রিল ড্রাইভার উভয়েরই প্রয়োজন হতে পারে, যখন একটি নির্দিষ্ট উত্পাদন স্টেশনে একটি ডেডিকেটেড ফিক্সচার এবং নিয়ন্ত্রিত ড্রাইভারের প্রয়োজন হতে পারে।
সঠিক কনফিগারেশনের সাথে নমুনা অনুমোদন মেলে
দBOSI উত্পাদন এবং পরীক্ষার ওভারভিউআমাদের পণ্য-উন্নয়ন এবং পরিদর্শন ক্ষমতা বর্ণনা করে। একটি নমুনা মূল্যায়নের জন্য, আপনি যে কনফিগারেশনটি অর্ডার করতে চান তার সাথে অনুমোদনের রেকর্ডটি বেঁধে দিন: টুল, ব্যাটারি, আনুষঙ্গিক, ফিক্সচার, উপাদান এবং গ্রহণযোগ্যতার প্রয়োজনীয়তা।
উদাহরণস্বরূপ, কোন ড্রিল-ড্রাইভার ভোল্টেজ কনফিগারেশন মূল্যায়ন করা হচ্ছে তা শনাক্ত করুন এবং নির্বাচিত বিট এবং অপারেটিং মোড রেকর্ড করুন। হ্যাকসোর জন্য, 300 মিমি ফ্রেমে লাগানো ব্লেডটি রেকর্ড করুন। সেই সেটআপের সাথে পরিমাপ করা ফলাফলগুলি রাখুন, তাই একটি কনফিগারেশনের জন্য একটি অনুমোদন নিঃশব্দে একটি ভিন্ন প্যাকেজে প্রয়োগ করা হয় না।
হাত এবং পাওয়ার টুল নিরাপত্তা এবং রক্ষণাবেক্ষণ
ম্যানুয়াল অপারেশন একটি নিরাপত্তা রেটিং নয়. উভয় বিভাগের অনুপযুক্ত ব্যবহার এবং রক্ষণাবেক্ষণ গুরুতর আঘাতের কারণ হতে পারে। প্রকৃত টুল, টাস্ক এবং কাজের পরিবেশের জন্য নিয়ন্ত্রণ নির্বাচন করুন।
কাজের সাথে টুল এবং আনুষঙ্গিক মিল করুন
টুল, বিট, ব্লেড, সকেট, বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম আনুষঙ্গিক উদ্দেশ্য ব্যবহার এবং অবস্থা পরীক্ষা করুন. সামঞ্জস্য, রেটিং, গার্ড এবং অপারেটিং সীমার জন্য প্রস্তুতকারকের নির্দেশাবলী অনুসরণ করুন। ব্যবহার থেকে ত্রুটিপূর্ণ সরঞ্জাম সরান.
অপারেশন প্রয়োজন হিসাবে workpiece সুরক্ষিত. একটি নিস্তেজ ব্লেড, দুর্বল প্রান্তিককরণ, একটি ক্ষতিগ্রস্ত অবকাশ, বা একটি অস্থির সেটআপের জন্য ক্ষতিপূরণ দিতে অতিরিক্ত শক্তি ব্যবহার করবেন না। থামুন এবং কারণটি সংশোধন করুন।
টুল, কাজের এলাকা এবং পাওয়ার সাপ্লাই চেক করুন
- ব্যবহারের আগে প্রযোজ্য হ্যান্ডেল, গার্ড, সুইচ, তার, পায়ের পাতার মোজাবিশেষ, সংযোগ এবং ব্যাটারি পরিদর্শন করুন।
- আনুষঙ্গিক পরিবর্তন বা রক্ষণাবেক্ষণের আগে নির্দেশ অনুসারে শক্তির উত্সকে বিচ্ছিন্ন করুন; একটি কর্ডলেস টুলের এখনও একটি পাওয়ার উত্স রয়েছে।
- উপযুক্ত ওয়ার্কহোল্ডিং এবং একটি পরিষ্কার কাজের এলাকা প্রদান করুন। লোকেদের অপারেটিং পথ এবং সম্ভবত উড়ন্ত ধ্বংসাবশেষ থেকে দূরে রাখুন।
- টাস্কের বিপদ মূল্যায়নের মাধ্যমে চোখ, শ্রবণশক্তি, শ্বাসযন্ত্র এবং অন্যান্য সুরক্ষা নির্বাচন করুন। অনুমান করবেন না যে একটি পিপিই সংমিশ্রণ প্রতিটি সরঞ্জামের জন্য উপযুক্ত।
- ভিজা এলাকা, দাহ্য বায়ুমণ্ডল, ধুলো এবং বৈদ্যুতিক কাজের জন্য সাইটের প্রয়োজনীয়তা পরীক্ষা করুন। একটি সাধারণ ম্যানুয়াল টুল বা ব্যাটারি টুল স্বয়ংক্রিয়ভাবে উপযুক্ত নয়।
এই চেকগুলি সাধারণ পদ্ধতি অনুসরণ করেOSHA টুল-সেফটি বুকলেট; অপারেশনের জন্য এখনও এর প্রযোজ্য নির্দেশাবলী এবং সাইট নিয়ন্ত্রণের প্রয়োজন।
বারবার কাজের জন্য, গ্রিপ, কব্জির অবস্থান, কম্পন, টুলের ওজন এবং পৌঁছানোর মূল্যায়ন করুন। লোড করা টুল এবং প্রকৃত ওয়ার্কহোল্ডিং ব্যবস্থা অন্তর্ভুক্ত করুন। চালিত অপারেশন কার্যটির সামগ্রিক চাহিদা হ্রাস করে কিনা তা পরীক্ষা করুন, টুলটিকে সমর্থন এবং অবস্থানের প্রচেষ্টা সহ।
যে অংশগুলি কাজ সনাক্ত করে এবং ধরে রাখে সেগুলি পরিদর্শন করুন
পরিদর্শনে ভিস, ক্ল্যাম্প, স্টপ এবং যোগাযোগের পৃষ্ঠগুলি অন্তর্ভুক্ত করুন। কাজের সাথে ক্ল্যাম্প খোলার, গলার গভীরতা এবং যোগাযোগের পৃষ্ঠতলের সাথে মিল করুন; শক্ত করার আগে ক্ষতি এবং সম্পূর্ণ যোগাযোগের জন্য পরীক্ষা করুন।
একটি ক্ল্যাম্প যা অংশে পৌঁছায় তা এখনও অপারেশনের জন্য খারাপভাবে স্থাপন করা হতে পারে। চেক করুন যে হোল্ডিং বিন্যাসটি টুলের পথটি পরিষ্কার করে দেয় এবং অগ্রহণযোগ্য আন্দোলন বা চিহ্ন ছাড়াই কাজটিকে সমর্থন করে। কাটিং বা ড্রাইভিং টুল ভাল অবস্থায় থাকা সত্ত্বেও একটি জীর্ণ লোকেটিং সারফেস ফলাফল পরিবর্তন করতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি কর্ডলেস ড্রিল একটি ম্যানুয়াল স্ক্রু ড্রাইভার প্রতিস্থাপন করতে পারেন?
একজন ড্রিল ড্রাইভার সঠিক বিট এবং অপারেটিং মোডের সাথে উপযুক্ত স্ক্রুড্রাইভিং কাজগুলি পরিচালনা করতে পারে। একটি ম্যানুয়াল স্ক্রু ড্রাইভার উপলব্ধ রাখুন যখন এটির অ্যাক্সেস বা সরাসরি নিয়ন্ত্রণ কাজের জন্য আরও ভালভাবে উপযুক্ত। কোন টুল বিভাগই, তার নিজের থেকে, একটি নির্দিষ্ট শক্ত করার ফলাফল নিশ্চিত করে না।
হ্যান্ড টুল কি শুধুমাত্র ছোট কাজের জন্য উপযুক্ত?
না। ম্যানুয়াল টুল বৃহত্তর প্রজেক্টের মধ্যে পজিশনিং, হোল্ডিং, অ্যাডজাস্টমেন্ট এবং ফিনিশিং করতে পারে। বল, পুনরাবৃত্তি, অ্যাক্সেস এবং প্রয়োজনীয় ফলাফল পরীক্ষা করে একটি নির্দিষ্ট ম্যানুয়াল অপারেশন ব্যবহারিক কিনা তা নির্ধারণ করুন।
নতুনদের কি সবসময় হাতের টুল দিয়ে শুরু করা উচিত?
উদ্দেশ্যমূলক কাজের জন্য প্রশিক্ষণ এবং সরঞ্জাম চয়ন করুন। একটি ম্যানুয়াল টুল এখনও ওয়ার্কপিসকে কাটা, গুঁড়ো, স্লিপ বা ক্ষতি করতে পারে। শিক্ষানবিসদের নির্দেশনা, যেখানে প্রয়োজন সেখানে তত্ত্বাবধান এবং যেকোনো পদ্ধতির জন্য উপযুক্ত সেটআপ প্রয়োজন।
আপনার পরবর্তী কাজের জন্য, উপাদান, প্রয়োজনীয় ফলাফল, পরিমাণ, অ্যাক্সেস এবং পরিদর্শন পদ্ধতি লিখুন। মধ্যে সঠিক কনফিগারেশন তুলনা করুনBOSI ম্যানুয়াল টুল পরিসীমাএবংকর্ডলেস পাওয়ার টুল পরিসীমা. একটি কর্মশালার ভাণ্ডার বা নমুনা মূল্যায়নের জন্য,BOSI কে টাস্কের প্রয়োজনীয়তা এবং পছন্দের কনফিগারেশন পাঠানতাই আলোচনা শুরু হয় আপনার যে কাজটি সম্পূর্ণ করতে হবে তা দিয়ে।